











Problemer med stålbåndskvalitet: Årsager til udfladningsprøver i produktion af ERW-rør
Problemer med stålbåndkvaliteten i produktion af ERW-rør: Årsager, inspektion og løsninger
Hurtigt svar
Problemer med stålbåndskvaliteten er en af de mest oversete årsager til dårlig kvalitet af ERW-rør. Variationer i kulstofindhold, fosforseparation, grater på båndkanten og ikke-metalliske indeslutninger kan reducere svejsestabiliteten, øge skrothastigheden og forårsage fejl i udfladningstest, selv når svejseparametrene ser korrekte ud. Før du justerer din rørfræser, skal du kontrollere kvaliteten af det indkommende stålbånd. Fejlanalyser har vist, at fosforrig centerlinjeseparation kan forblive skjult, indtil udfladningstest afslører sprød revnedannelse.
Vigtige konklusioner
✔ Kulstoffluktuationer forårsager ustabil svejseindtrængning.
✔ Fosforseparation reducerer duktiliteten og kan forårsage udfladningsprøver.
✔ Kantgrater reducerer HF-svejsekvaliteten.
✔ Dårligt råmateriale øger sliddet på klemrullen.
✔ Inspektion af indgående stål er lige så vigtig som optimering af svejseparametre.
✔ Stabilt råmateriale er fundamentet for stabil produktion af ERW-rør.

Kvaliteten af indgående stålbånd påvirker direkte formningsnøjagtigheden, svejsestabiliteten og kvaliteten af det færdige rør.
Indledning
Mange producenter mener, at svejsefejl stammer fra selve rørmøllen. Som følge heraf justerer de gentagne gange svejseeffekten, udskifter pressevalser eller ændrer formparametre.
Erfarne rørmølleingeniører ved dog, at mange produktionsproblemer begynder længe før båndet går ind i formningssektionen.
Råmaterialekvaliteten bestemmer stabiliteten i hele fremstillingsprocessen. Selv de mest avancerede ERW rørmøllekan ikke konsekvent producere rør af høj kvalitet, hvis det indgående stålbånd indeholder kemisk segregering, ujævn hårdhed, overdreven kantgrater eller dimensionelle uoverensstemmelser.
I moderne produktion af ERW-rør optræder råmaterialefejl ofte som:
- Revner i svejsesømmen
- Fejl i udfladningstest
- Lækage i hydrotest
- Rørdeformation
- Dårligt svejseudseende
- Overdreven slid på rullen
- Ustabil svejsestrøm
Mange af disse problemer tilskrives fejlagtigt udstyrets indstillinger, når den egentlige årsag ligger i selve stålbåndet.
Denne artikel forklarer, hvordan stålbåndskvaliteten påvirker alle trin i rørproduktionen, og hvordan producenter kan identificere defekter, før de bliver dyre produktionsfejl.
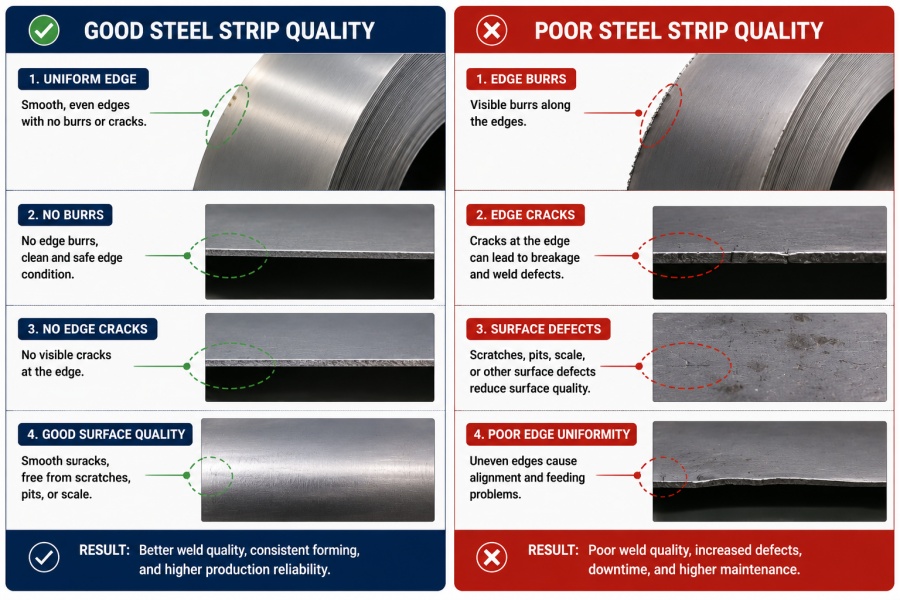
Små råmaterialefejl kan blive store produktionsproblemer under formning og svejsning.
Hvad er kvalitetsproblemer med stålbånd?
Kvalitetsproblemer med stålbånd refererer til defekter i den indgående spole, der negativt påvirker formnings-, svejsnings-, dimensionerings- og testfaserne i fremstillingen af ERW-rør.
I modsætning til maskinfejl forbliver råmaterialefejl ofte skjulte, indtil røret når svejse- eller inspektionsprocessen.
Almindelige kvalitetsproblemer med stålbånd omfatter:
- Udsving i kulstofindhold
- Fosforsegregering
- Svovlseparation
- Afskalningskantkværne
- Ikke-metalliske indeslutninger
- Ujævn strimmeltykkelse
- Kantbølger
- Overfladeridser
- Restskala
- Variation af spolekrone
Disse defekter påvirker tre kritiske aspekter af produktionen:
1. Formbarhed
Inkonsistente materialeegenskaber forårsager ustabil bånddeformation, hvilket gør det vanskeligt at opretholde en symmetrisk formningsprofil.
Dette fører ofte til:
- Strippevandring
- Rulleforskydning
- Ujævn V-vinkel
- Dårlig kantmatchning
Før du ændrer formsektionen, skal du inspicere din Rørmøllevalsersammen med den indgående båndkvalitet for at skelne udstyrsproblemer fra materialerelaterede problemer.
2. Svejseevne
Under højfrekvent svejsning afhænger varmeudviklingen af elektrisk modstand og kantkontakt.
Hvis stålsammensætningen varierer langs spolen:
- Opvarmningen bliver ujævn
- Nuværende ændringer i fordelingen
- Svejseindtrængning varierer
- Varmepåvirkede zoner bliver ustabile
Selv med en højtydende Højfrekvent svejsemaskine, kan inkonsekvent stålkemi give ujævn svejsekvalitet.
3. Mekanisk ydeevne
Et rør kan virke visuelt acceptabelt, men stadig ikke bestå den mekaniske test.
Typiske fejl omfatter:
- Udfladning af revner
- Hydrolækage
- Fejl i ringudvidelse
- Reduceret slagfasthed
Forskning i ERW API-rør har vist, at centerlinjesegregering beriget med fosfor kan forblive uopdaget indtil udfladningstests, hvor der opstår sprød revnedannelse på trods af en tilsyneladende solid svejsning.
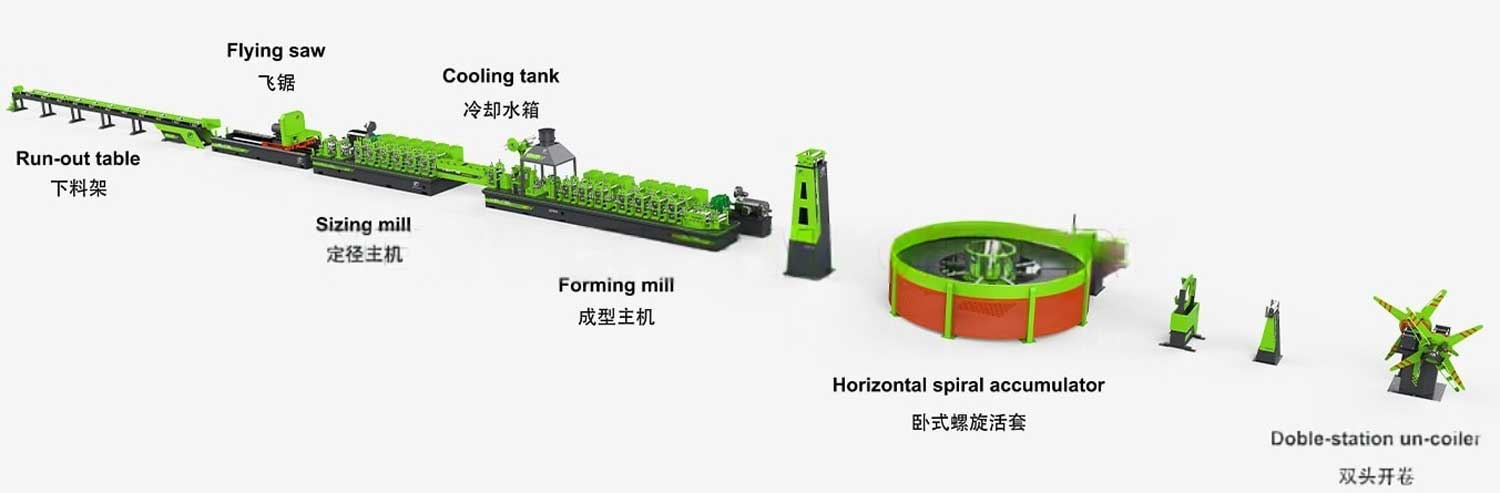
Kvaliteten af stålbånd påvirker formning, svejsning, inspektion og den langsigtede ydeevne af det færdige rør.
Hvordan påvirker kulstoffluktuationer svejsning?
Kulstof er et af de vigtigste legeringselementer, der påvirker svejsebarheden af stålbånd. Selv når den kemiske sammensætning opfylder specifikationen, kan overdreven variation i kulstofindholdet inden for den samme spole reducere svejsestabiliteten betydeligt.
Under højfrekvent (HF) svejsning skal strimlens kanter opvarmes til en plastisk tilstand og smedes sammen under klemtryk. Hvis én sektion af strimlen indeholder et højere kulstofniveau end en anden, ændres dens elektriske modstand, hærdbarhed og køleadfærd tilsvarende.
Som følge heraf opfører svejsningen sig ikke længere ensartet.
Producenter observerer ofte følgende symptomer:
- Et rør består den hydrostatiske test, mens det næste udvikler en svejselækage.
- Svejsevulstens udseende ændres uden justering af maskinindstillingerne.
- Den varmepåvirkede zone (HAZ) varierer i bredde.
- Svejseindtrængningen bliver inkonsekvent.
- Skrotprocenterne stiger, selvom Højfrekvent svejsemaskinefungerer normalt.
Kulstofrige områder har også en tendens til at danne hårdere mikrostrukturer efter hurtig afkøling. Disse områder er mindre duktile og mere modtagelige for revner under efterfølgende formning eller mekanisk testning. Studier af ERW-bindingsfuger har vist, at lokal kulstoffordeling og -segregering påvirker den endelige svejsemikrostruktur og mekaniske egenskaber.
Teknisk anbefaling
Før svejseeffekten eller klemkraften øges, skal den indgående spolekemi kontrolleres.
Anbefalede kontroller omfatter:
- Kulstofkonsistens på tværs af spolen
- Mølletestcertifikat (MTC)
- Kemisk variation fra spole til spole
- Hårdhedsfordeling
En stabil stålstrimmel tillader ERW rørmølleat operere med repeterbare svejseparametre, hvilket reducerer både nedetid og skrap.
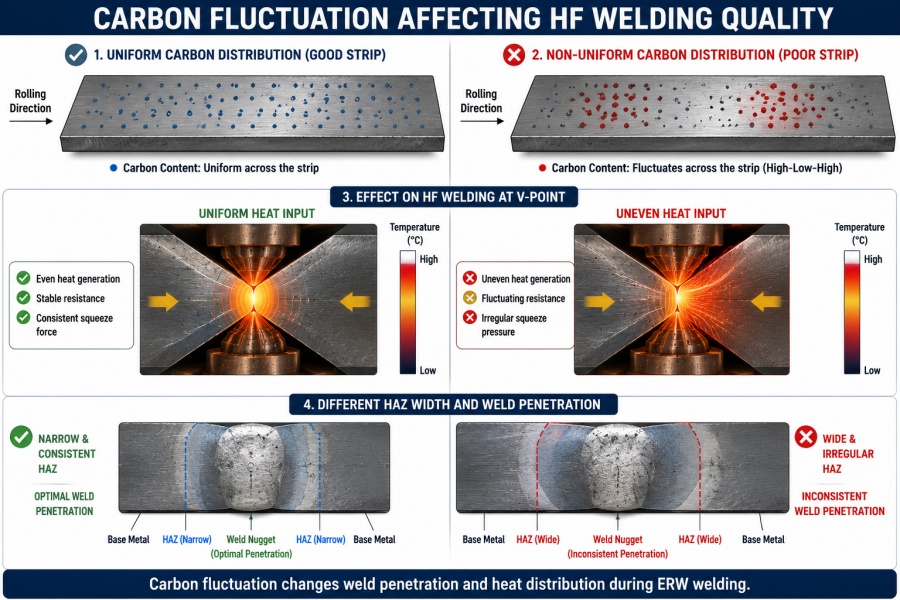
Kulstoffluktuationer ændrer svejseindtrængning og varmefordeling under ERW-svejsning.
Hvorfor forårsager fosforseparation udfladningsrevner i testrevninger?
Blandt alle råmaterialefejl, fosforseparation er en af de sværeste at identificere, fordi den normalt er usynlig under normal produktion.
Røret kan se perfekt svejset ud.
Svejsestrengen kan bestå visuel inspektion.
Den hydrostatiske test kan endda være vellykket.
Men når røret gennemgår en udfladningstest, sprøde revner opstår pludselig.
Dette fænomen er blevet rapporteret bredt i fremstilling af ERW-rør.
Hvad er fosforseparation?
Under kontinuerlig støbning har fosfor en tendens til at koncentrere sig i pladens centerlinjesegregeringsbånd.
Varmvalsning kan ikke fuldstændigt eliminere denne segregering.
Som følge heraf indeholder stålbåndet allerede lokaliserede sprøde områder, før det kommer ind i rørmøllen.
Under formning og HF-svejsning omorienteres segregeringsbåndet mod svejseområdet.
Når der påføres udfladningstryk, kan disse sprøde områder ikke deformeres ensartet.
I stedet spreder revner sig hurtigt langs segregeringsbåndet.
Fejlanalyse af API ERW-rør har vist, at fosforrig centerlinjeadskillelse kan forblive skjult efter svejsning, men alligevel udløse sprødbrud under ringudfladningstesten, selv når selve svejsningen er metallurgisk sund.
Typiske symptomer
- Fladningstestrevnedannelse
- Revne ved siden af svejsningen i stedet for gennem svejsningen
- Sprød brudflade
- Godt visuelt udseende, men dumpede den mekaniske test
- Kundeklager efter levering
Mange fabrikker fejler:
❌ Øg svejsekraften
❌ Udskift klemrullerne
❌ Juster V-vinkel
Ingen af disse ændringer løser problemet, fordi defekten stammer fra råmaterialet snarere end svejseprocessen.
Teknisk anbefaling
Når der gentagne gange opstår udjævningsfejl:
- Gennemgå stålleverandørens kvalitetsregistre.
- Kontroller fosforniveauer (P) og centerlinjeseparation.
- Sammenlign metallografiske sektioner af defekte og kvalificerede rør.
- Kontroller, om revner starter i basismetallet eller svejsningen.
Hvis revnen starter væk fra bindingsfugen, skal du først fokusere på råmaterialets kvalitet, før du ændrer svejseparametrene.
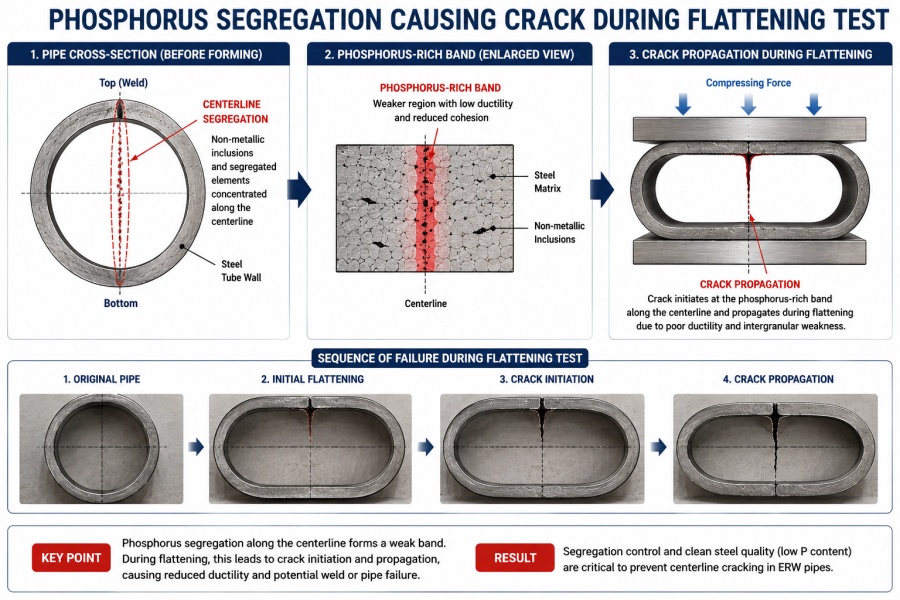
Fosforseparation i centerlinjen kan forårsage sprød revnedannelse under udjævning, selv når svejsningen er intakt.
Hvordan påvirker strimmelkantkværne HF-svejsning?
Kvaliteten af svejsekanten overses ofte, men den påvirker direkte strømkoncentrationen, oxidudstødningen og svejsningens konsistens.
Under opskæring kan slidte knive eller forkert frigang efterlade for mange grater på strimmelkanten.
Disse grater ændrer kontaktforholdet mellem de to strimmelkanter, før de når V-punktet.
Almindelige produktionsproblemer omfatter:
- Ujævn opvarmning
- Bue-ustabilitet
- Oxidindfangst
- Dårlig smedesvejsning
- Krog revner
- Reduceret svejsestyrke
Branchevejledningen bemærker også, at grater, beskadigede kanter og dårlig kantforberedelse kan forstyrre strømstrømmen og fjernelsen af oxid, hvilket øger risikoen for svejsefejl og fejl i udfladningstesten.
Almindelige symptomer
- Tung udvendig svejsesøm
- Overdreven indvendig grat
- Hyppige gnister
- Svejselinjeforskydning
- Øget slid på klemrullen
- Dårlige resultater af ultralydsinspektion
Teknisk anbefaling
For at minimere gratrelaterede defekter:
- Inspicer skæreknive regelmæssigt.
- Oprethold korrekt knivafstand.
- Mål kværnhøjden før produktion.
- Hold strimlens kanter rene og fri for rust.
- Sørg for stabil strimmelfremføring gennem Akkumulator.
- Bekræft justeringen af Rørmøllevalserfør strimlen når svejsestationen.
En ensartet strimmelkant forbedrer svejsekvaliteten, reducerer valseslid og øger produktionsstabiliteten.
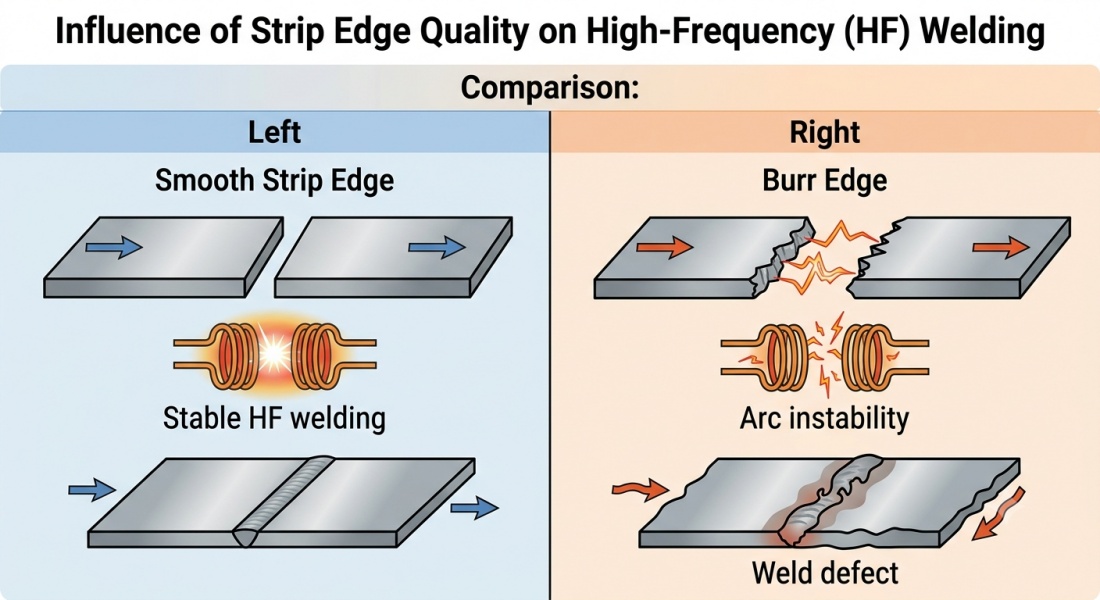
Rene strimmelkanter fremmer en stabil strømning og forbedrer svejseintegriteten.
Ankertekst
| Højfrekvent svejsemaskine | Kulstoffluktuation |
| ERW rørmølle | Kulstoffluktuation |
| Akkumulator | Afskårne kantkværne |
| Rørmøllevalser | Afskårne kantkværne |
Sådan inspiceres stålbåndskvaliteten før rørproduktion
Mange svejsefejl kan forebygges, før produktionen begynder, hvis det indgående stålbånd inspiceres systematisk.
I stedet for at vente, indtil rørene svigter under hydrostatiske eller udfladningstests, bør producenter etablere en råmaterialeinspektionsproces, der dækker kemisk sammensætning, dimensioner, kanttilstand og interne defekter.
En typisk inspektionsproces omfatter følgende trin:
Indgående stålspole
↓
Verifikation af kemisk sammensætning
↓
Dimensionsinspektion
↓
Inspektion af strimlerkant
↓
Inspektion af overfladefejl
↓
Prøveproduktion
↓
Hydrotest
↓
Udfladningstest
↓
UT-inspektion
↓
Kvalificeret produktion
1. Verifikation af kemisk sammensætning
Kontroller altid leverandørens mølletestcertifikat (MTC), før du lægger en spole i produktionslinjen.
Nøgleelementer at overvåge:
- Kulstof (C)
- Fosfor (P)
- Svovl (S)
- Mangan (Mn)
Vær særlig opmærksom på:
- Kulstofkonsistens
- Fosforsegregering
- Sporbarhed af varmenummer
Brug af forskellige varmetyper med inkonsistent kemi i samme produktionsbatch øger risikoen for ustabil svejsekvalitet.
2. Inspektion af strimlerkant
Undersøg hver spole, før den kommer ind i Akkumulator.
Tjek for:
- Burrhøjde
- Kantbølger
- Rust
- Mekanisk skade
- Skæringskvalitet
Dårlige båndkanter forstyrrer strømkoncentrationen ved V-punktet og kan forårsage ustabil HF-svejsning. Vejledning om ERW-udjævningsydeevne understreger ligeledes, at grater, rust, ujævn tykkelse og beskadigede kanter kan forstyrre oxidudstødningen og øge svejsefejl.
3. Hydrostatisk test
Hydrostatisk testning verificerer, om svejsningen kan modstå indre tryk.
Typiske symptomer på fejl inkluderer:
- Lækage fra nålehuller
- Lækager i langsgående svejsning
- Sprængtryk under specifikationen
Hvis fejl opstår tilfældigt snarere end kontinuerligt, skal råmaterialets konsistens undersøges, før svejseparametrene ændres.
Hydrostatisk testning er et standardtrin i kvalitetskontrollen af ERW-rør og kombineres ofte med andre destruktive og ikke-destruktive inspektioner.
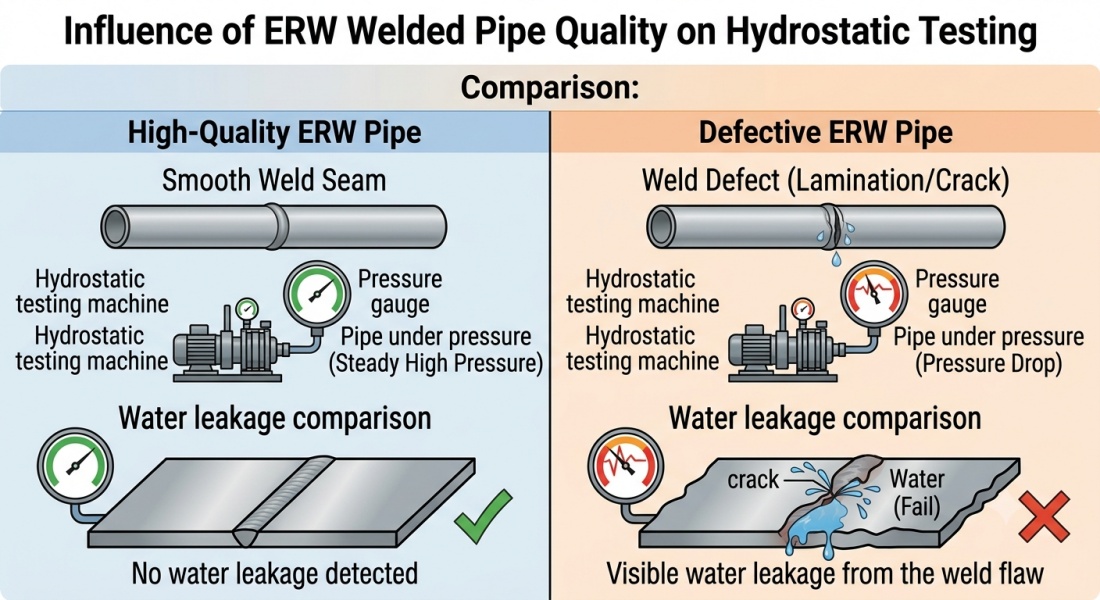
Hydrostatisk testning bekræfter trykintegriteten af svejsede rør før forsendelse.
Udfladningstest
Udfladningstesten evaluerer duktilitet og svejseintegritet.
Mulige observationer omfatter:
| Revneposition | Mulig årsag |
| På svejsesøm | Svejseparametre |
| Varmepåvirket zone | For høj varmetilførsel |
| Basismateriale | Stålbåndskvalitet |
| Kant | Grater eller segregering |
Hvis der konsekvent opstår revner uden for svejsningen, skal stålbåndet undersøges, før HF-svejsemaskinen justeres.
Fladning er fortsat en af de mest effektive metoder til at afsløre materialeskørhed og svejserelaterede problemer i ERW-produktion.
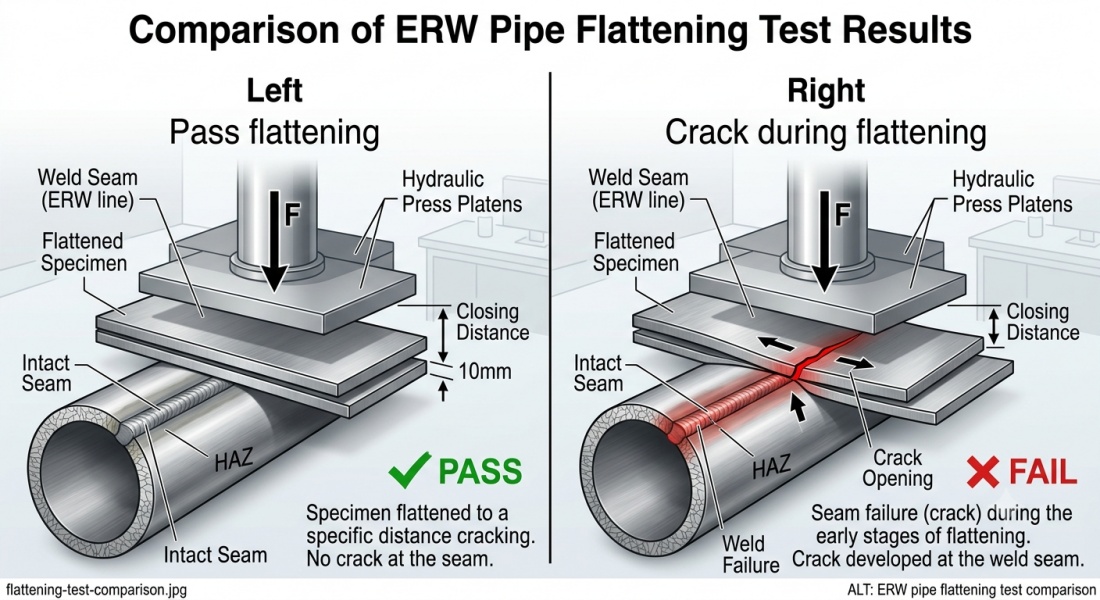
Udjævningstesten kan skelne svejsefejl fra råmaterialerelaterede fejl.
5. Ultralydstestning (UT)
Ultralydstestning (UT) registrerer interne defekter, der er usynlige under visuel inspektion.
UT bruges almindeligvis til at identificere:
- Mangel på fusion
- Laminering
- Interne inkluderinger
- Krog revner
- Intern porøsitet
Moderne ERW-produktion udfører i stigende grad UT på både det indgående bånd og den færdige svejsning for at detektere lamineringer og skjulte diskontinuiteter, før produkterne når kunderne.
De bedste løsninger til problemer med stålbåndskvaliteten
Den mest effektive strategi er ikke blot at øge svejseeffekten.
I stedet optimerer succesfulde producenter hele produktionskæden.
Forbedr råvareudvælgelsen
Vælg leverandører, der tilbyder:
- Stabil kemi
- Lavt fosfor
- Lavt svovlindhold
- Konsekvent hårdhed
- Certificeret MTC
Optimer procesparametre
Efter at have bekræftet materialekvaliteten, optimer:
- V-vinkel
- Svejsehastighed
- HF-effekt
- Klemkraft
- Kølehastighed
Disse justeringer hjælper med at maksimere svejsekonsistensen, men kan ikke kompensere for dårligt råmateriale.
Opgrader produktionsudstyr
Moderne produktionslinjer forbedrer stabiliteten gennem:
- Præcisionsrullejustering
- Automatisk svejsekontrol
- Onlineovervågning
- Højhastighedsskæring
- Digital processtyring
En komplet produktionslinje bør også omfatte en pålidelig Flyvende savmaskine, Rørmølleform, Ferritstang, og PTFE-rørfor at opretholde stabil svejseydelse og dimensionsnøjagtighed.
For producenter, der forarbejder forskellige stålkvaliteter hver dag, bliver udstyrets stabilitet lige så vigtig som råmaterialekvaliteten.
En moderne ERW rørmøllemed:
- PLC automatisk styring
- Højstive formstativer
- Præcisionsrullejustering
- Stabilt HF-svejsesystem
- Servo flyvende sav
- Kompatibilitet med online inspektion
kan reducere indflydelsen af mindre variationer i råmaterialer betydeligt, samtidig med at høj produktivitet opretholdes.
Ofte stillede spørgsmål (FAQ)
1. Hvad er kvalitetsproblemer med stålbånd?
De omfatter kulstoffluktuationer, fosforsegregering, grater på strimmelkanten, indeslutninger, tykkelsesvariationer og overfladedefekter, der påvirker formning og svejsning.
2. Kan dårligt stålbånd forårsage revner i svejsesømmen?
Ja. Uensartet kemi eller kantkvalitet kan reducere svejsestabiliteten og øge sandsynligheden for revner.
3. Hvorfor forårsager fosforsegregation fejl i udfladningstesten?
Fosforrige segregeringsbånd reducerer duktiliteten. Under udfladning deformeres disse sprøde områder mindre end det omgivende stål og kan forårsage revner.
4. Hvordan påvirker strimmelkantsgrater HF-svejsning?
Grater forstyrrer kantkontakten, forstyrrer strømstrømmen, indfanger oxider og reducerer svejsekvaliteten.
5. Hvilke tests skal udføres før masseproduktion?
Verifikation af kemisk sammensætning, inspektion af strimmelkanter, hydrostatisk testning, udfladningstestning og ultralydstestning.
6. Kan maskinjustering løse alle svejsefejl?
Nej. Hvis den grundlæggende årsag er dårligt råmateriale, kan parameterjustering alene ikke eliminere tilbagevendende defekter.
Konklusion
Stålbåndskvalitet er fundamentet for succesfuld produktion af ERW-rør.
Mange svejsefejl, udfladningsfejl og hydrostatiske lækager er symptomer snarere end grundlæggende årsager.
Ved at vælge stålbånd af høj kvalitet, inspicere hver indgående spole, optimere svejseparametre og integrere pålidelige inspektionssystemer kan producenter reducere spild betydeligt, forbedre produktkonsistensen og øge produktionseffektiviteten.
I stedet for at spørge:
"Hvordan skal jeg justere svejsemaskinen?"
Det bedre spørgsmål er:
"Er mit råmateriale i stand til at producere en pålidelig svejsning?"
Den simple ændring i tankegang giver ofte den største forbedring af produktionskvaliteten.