











Kraft vs. klemkraft i ERW-svejsning: At finde den rette balance til stabil rørproduktion
Indledning
Hvis du har brugt nok tid omkring en ERW-rørfræser, ved du, at svejseproblemer sjældent opstår uden varsel.
Normalt er de første tegn små.
Et par usædvanlige gnister nær V-punktet.
En lidt tungere burr.
Måske ser svejsesømmens farve anderledes ud end normalt.
I første omgang fortsætter produktionen.
Så begynder problemerne at dukke op.
Hydrotestning begynder at mislykkes.
Der opstår udfladningssprækker.
Nogle gange åbner svejsningen sig uventet.
Når dette sker, kigger mange operatører straks på HF-svejseren.
De tjekker strømindstillingerne.
De justerer frekvensen.
Nogle øger endda effekten i håb om, at mere varme vil løse problemet.
Nogle gange hjælper det.
Meget ofte gør det ikke.
Faktisk, efter at have arbejdet med mange rørproducenter, dukker ét mønster op gentagne gange: det virkelige problem er ikke altid svejseeffekten.
Det skyldes ofte ustabil klemkraft.
Derfor er det så vigtigt at forstå forholdet mellem svejseeffekt og ERW-klemkraft.
For lidt klemkraft skaber svag binding.
For meget klemkraft skaber overdreven forstyrrelse, rulleslid og ustabile svejsesømme.
Den bedste svejsekvalitet kommer fra balance – ikke blot højere effekt eller højere tryk.
Dette gælder især i produktionen af højhastighedsrør af kulstofstål, hvor små parameterændringer hurtigt kan påvirke svejsestabiliteten.
På MIVI-rørmaskine, vores ingeniører ser ofte, at kunder fokuserer meget på elektriske parametre, mens de overser mekanisk ustabilitet i klemsektionen.
Det er som regel der, det skjulte problem begynder.
Tabel med hurtige svar
| Tilstand | Almindeligt problem | Produktionsresultat |
|---|---|---|
| For høj effekt | Overophedning | Brændt svejsning |
| Klemkraften er for lav | Svag smedning | Koldsvejsning |
| Klemkraften er for høj | Overdreven oprør | Stor kværn |
| Balancerede parametre | Stabil svejsning | Stærk svejsning |
Hvorfor mere svejsekraft ikke altid løser svejseproblemer
En af de mest almindelige fejl i ERW-produktion er at antage, at svag svejsning altid betyder utilstrækkelig effekt.
Det lyder logisk.
Hvis svejsningen ikke er stærk nok, tilsæt mere kraft.
Men produktionen fungerer ikke altid sådan.
Vi har set mange tilfælde, hvor øget effekt faktisk gjorde svejsning mindre stabil.
En kunde rapporterede engang svag svejsestyrke på en kulstofstålrørledning. Deres første reaktion var at øge HF-udgangen.
I starten blev gnisterne mere synlige.
Svejsezonen så varmere ud.
Alt virkede bedre.
Få timer senere blev graten større. Misfarvningen af svejsningen tiltog. Hydrotestfejl blev hyppigere.
Problemet var ikke mangel på varme.
Det var for meget varme.
Mere specifikt, for meget varme trængte ind i V-området, før strimlens kanter nåede det rette tryk.
Det ændrer alt.
I stedet for kontrolleret smedesvejsning bliver strimmelkanterne overophedede. Der sker overdreven oxidation, og smeltet metal begynder at slynges ud, før klemrullerne kan smede kanterne ordentligt sammen.
Dette skaber normalt ustabil svejseadfærd.
Almindelige symptomer omfatter:
- Store uregelmæssige gnister
- Brændt svejsesøm
- Overdreven udvendig grat
- Kraftig oxidation
- Ru svejseperle
Når disse symptomer opstår, forværrer en yderligere øgning af effekten normalt situationen.
Almindelige problemer forårsaget af for høj svejsekraft
| Symptom | Sandsynlig årsag | Resultat |
|---|---|---|
| Store gnister | Overophedning | Ustabil svejsning |
| Brændt søm | Overskydende strøm | Svag svejsning |
| Oxidation | Overdreven varme | Dårlig binding |
| Kraftig grat | Dårlig varmebalance | Materialeaffald |
Et andet problem er, at overdreven magt ofte skjuler det virkelige problem.
For eksempel:
- Dårlig V-vinkel
- Slidte klemruller
- Forkert spoleposition
- Svag impeder-ydeevne
Operatører tror måske, at de løste problemet ved at øge effekten.
I virkeligheden maskerede de kun den grundlæggende årsag.
Før eller siden vender fejlene tilbage.
Derfor afhænger en stabil svejseproces af mere end blot elektrisk strøm.
Mekanisk stabilitet er lige så vigtig.
En pålideligHøjfrekvent svejsemaskinehjælper med at opretholde ensartet varmetilførsel, men selv det bedste svejsesystem kan ikke kompensere for dårlig klemkontrol.
Det er denne balance, der bestemmer svejsekvaliteten.
Felterfaring fra MIVI-ingeniører
I mange ældre produktionslinjer, især værker med slidte valseaggregater, starter svejsningens ustabilitet ofte i klemsektionen snarere end i selve svejsemaskinen.
Dette er noget, vores ingeniører regelmæssigt observerer under maskindiagnosticering.
En rørmølle kan stadig køre.
Produktionshastigheden kan forblive acceptabel.
Men når klemvalsens justering bliver inkonsekvent, bliver svejsestabiliteten vanskelig at kontrollere.
Operatøren justerer effekten gentagne gange.
Det virkelige problem forbliver uløst.
Derfor bør effektjustering aldrig være den eneste løsning.
Klemsektionen skal evalueres samlet.
Lav klemkraft: En almindelig årsag til svage svejsninger
Sammenlignet med for stor kraft er lav klemkraft ofte sværere at identificere.
Hvorfor?
Fordi svejsningen kan se normal ud på ydersiden.
Det er det, der gør dette problem farligt.
Svejsestrengen kan virke acceptabel.
Gnister ser måske ikke unormale ud.
Linjehastigheden kan forblive stabil.
Alt ser fint ud.
Indtil testen begynder.
Så opstår der defekter.
Hydrogenlækage.
Udfladningssprækker.
UT-indikationer.
Dette sker, fordi strimlens kanter blev opvarmet, men ikke smedet sammen med tilstrækkeligt tryk.
Det betyder, at bindingen forblev ufuldstændig.
Inde i svejsesømmen kan oxider blive fanget mellem strimlens kanter.
Udvendigt ser alt acceptabelt ud.
Indvendigt er svejsningen svag.
Denne type defekt er almindelig hos:
- Tyndvægsproduktion
- Højhastighedslinjer
- Slidte klemsektioner
- Dårlig rullejustering
Grundproblemet er simpelt.
Varme alene skaber ikke en stærk ERW-svejsning.
Trykket fuldender svejsningen.
Uden tilstrækkelig klemkraft kan korrekt smedebinding ikke ske.
Almindelige problemer forårsaget af lav klemkraft
| Problem | Grundårsag | Produktionsrisiko |
|---|---|---|
| Koldsvejsning | Lavt tryk | Svag søm |
| Dårlig binding | Utilstrækkelig klemning | Vandfejl |
| Oxidinklusion | Svag smedning | Intern defekt |
| Revner i sømmen | Ufuldstændig svejsning | Kundeklage |
Det er derfor, ERW's klemkraft er så kritisk.
Den afgør, om de opvarmede strimmelkanter rent faktisk binder sig til en stærk svejsesøm.
På dette stadie kan selv en lille trykvariation skabe store forskelle i svejsekvaliteten.
Det gælder især i højhastighedsproduktion.
En stald ERW rørmøllemaskinespiller en stor rolle her.
Maskinstivhed, akselstabilitet, lejets tilstand og presvalsens præcision påvirker alle trykkonsistensen.
Hvis klemmesektionen vibrerer, eller justeringen forskyder sig, bliver trykket ustabilt.
Så bliver svejsekvaliteten uforudsigelig.
Et problem mange operatører overser
Her er noget, vi ofte ser.
En operatør bemærker svage svejsninger.
Han øger magten.
Svejsningen fejler stadig.
Så øger han klemtrykket aggressivt.
Nu bliver burren overdreven.
Rulleslid accelererer.
Linjen bliver endnu mindre stabil.
På det tidspunkt er både magt og pres ude af balance.
Det er her, at mange svejseproblemer bliver vanskelige at diagnosticere.
Fordi når flere parametre glider sammen, bliver den oprindelige årsag sværere at identificere.
Derfor vurderer erfarne ingeniører normalt disse faktorer sammen:
- Svejsekraft
- Klemkraft
- V-vinkel
- Linjehastighed
- Rulletilstand
At se på kun én parameter løser sjældent problemet.
Svejsesystemet fungerer som en komplet proces.
Ikke som isolerede omgivelser.
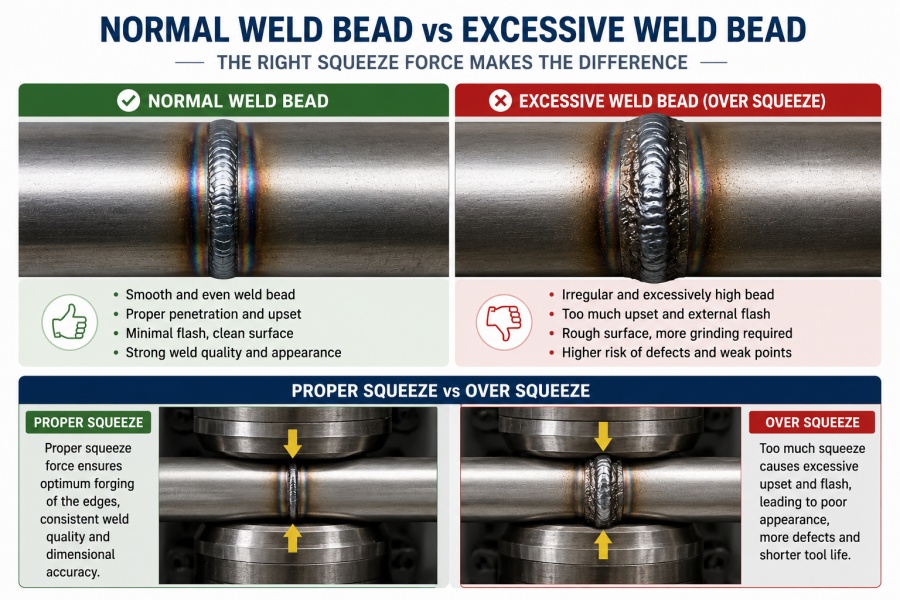
For meget pres kan også skabe problemer
I rørproduktion er der en anden almindelig misforståelse.
Nogle operatører mener:
Hvis lav klemkraft forårsager svage svejsninger, bør øget tryk altid forbedre svejsekvaliteten.
Det lyder rimeligt.
Men i den faktiske produktion skaber for meget pres et andet sæt af problemer.
Og nogle gange er disse problemer endnu sværere at håndtere.
Overtryk er især almindeligt i fabrikker, hvor operatører forsøger at kompensere for ustabil svejsning ved mekanisk at øge valsetrykket.
I starten kan svejsningen virke stærkere.
Men efter et stykke tid begynder nye problemer at dukke op.
Graten bliver større.
Svejsestrengen bliver ru.
Rulleslid accelererer.
Til sidst begynder produktionsstabiliteten at falde.
Hvad sker der under overtryk?
Når klemkraften bliver for høj, presses for meget metal udad under smedningen.
Dette skaber for meget uro.
Resultatet er ikke bedre svejsning.
I stedet bliver svejsezonen mekanisk ustabil.
Typiske symptomer omfatter:
- Overdreven udvendig grat
- Stor svejseforstyrrelse
- Dårlig perleform
- Overfladedeformation
- Øget slid på ruller
Almindelige problemer forårsaget af overtryk
| Problem | Årsag | Resultat |
|---|---|---|
| Stor kværn | Overdreven klemning | Materialeaffald |
| Ru svejseperle | Over smedning | Overfladefejl |
| Rulleslid | Høj mekanisk belastning | Vedligeholdelsesomkostninger |
| Lejespænding | Overtryk | Kortere maskinlevetid |
Dette problem bliver mere alvorligt i højhastighedsproduktionslinjer.
Hvorfor?
Fordi selv små trykændringer ved høj linjehastighed kan forårsage store forskelle i metalflowet.
Det betyder, at for stor klemkraft hurtigt kan destabilisere svejsesømmen.
MIVI-felterfaring
Hos MIVI har vi ofte set dette problem på ældre rørmøller.
Især når:
- klemrullerne er slidte
- lejer har spillerum
- aksler har vibrationer
Operatørerne øger presset for at kompensere.
Det skaber en kædereaktion.
Først øges gratningen.
Så slides rullerne hurtigere.
Snart begynder svejsekonsistensen at falde.
Det virkelige problem er ikke længere bare svejsning.
Det bliver et problem med mekanisk stabilitet.
Derfor afhænger en stabil klemkraft i høj grad af maskinens stivhed og valsepræcision.
En pålidelig rørmølleform og korrekt justerede pressevalser gør en stor forskel.
H2 Sådan finder du den rigtige svejsebalance
Dette er spørgsmålet, som enhver rørproducent ønsker at besvare.
Hvad er den bedste balance mellem svejsekraft og ERW-klemkraft?
Desværre er der ikke noget universelt tal.
Den ideelle indstilling afhænger af flere produktionsfaktorer.
Såsom:
- Rørdiameter
- Vægtykkelse
- Stålkvalitet
- Produktionshastighed
- V-vinkel
- Svejsefrekvens
Derfor er erfarne operatører sjældent afhængige af en fast parameter.
I stedet fokuserer de på svejsebalance.
Hvordan ser god svejsebalance ud?
Når kraft og klemkraft er korrekt afbalanceret, bliver svejsningen stabil.
Du ser normalt:
- Glatte gnister
- Stabil svejsesøm
- Konsistent kværnstørrelse
- Stærk svejseforbindelse
- Lav defektrate
Produktionslinjen kører problemfrit.
Testresultaterne forbliver stabile.
Kundeklager falder.
Bedste svejsebalancebord
| Parameter | For lav | For høj | Ideel tilstand |
|---|---|---|---|
| Svejsekraft | Svag opvarmning | Overophedning | Stabil varme |
| Klemkraft | Svag smedning | Overdreven uro | Korrekt binding |
| Linjehastighed | Lavt output | Ustabil svejsning | Balanceret produktion |
Målet er simpelt.
Varm strimlens kanter op til den rette smedetemperatur.
Brug derefter tilstrækkelig klemkraft til at fjerne oxider og opnå fuldstændig binding.
Ikke mere.
Ikke mindre.
Den balance skaber stabil svejsning.
Nøglefaktorer, der påvirker svejsebalancen
| Faktor | Indflydelse |
|---|---|
| Rørstørrelse | Påvirker klemkraften |
| Vægtykkelse | Påvirker opvarmning |
| Materialekvalitet | Påvirker svejseadfærden |
| Produktionshastighed | Påvirker varmetilførslen |
En stald Rund rørproduktionslinje opretholder normalt bedre svejsekonsistens, fordi maskinjustering og processtabilitet er stærkere.
Dette er især vigtigt for producenter, der producerer konstruktionsrør ved høj hastighed.

Sådan kontrollerer du, om svejsekvaliteten er virkelig god
Dette er et andet vigtigt punkt.
Godt svejseudseende betyder ikke altid god svejsekvalitet.
Det er her, mange fabrikker begår fejl.
Svejsesømmen ser fin ud.
Produktionen fortsætter.
Så dukker kundeklager op senere.
Derfor er inspektion vigtig.
Pålidelig testning bekræfter, om svejsekvaliteten virkelig er stabil.
Der er tre primære inspektionsmetoder, der anvendes i produktion af ERW-rør.
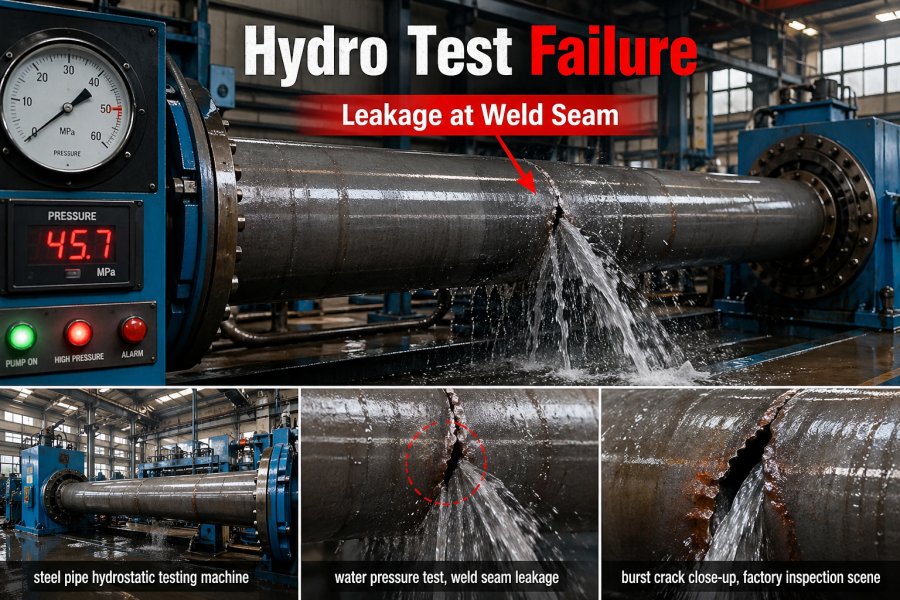
Hydrotest
Hydroprøvning kontrollerer, om røret kan modstå det indre tryk.
Det hjælper med at identificere:
- Lækage
- Revner i sømmene
- Svag binding
Hvis klemkraften er for lav, bliver det almindeligt, at hydrotesten mislykkes.
Dette er normalt det første tegn på svag svejseforbindelse.
Udfladningstest
Fladningstest evaluerer svejseduktilitet.
Røret komprimeres, indtil der opstår deformation.
Denne test hjælper med at afdække:
- Svejsningsrevner
- Sømåbning
- Sprødt brud
En svag svejsning svigter normalt hurtigt under udjævning.

UT-inspektion
Ultralydstestning er afgørende for at detektere interne defekter.
Dette omfatter:
- Mangel på fusion
- Oxidinklusion
- Indvendige revner
Denne metode er især vigtig for konstruktions- og industrirør af høj kvalitet.
Fordi nogle svejsefejl ikke kan ses fra overfladen.
Oversigtstabel for inspektion
| Testmetode | Registrerer | Hovedformål |
|---|---|---|
| Hydrotest | Lækage | Trykmodstand |
| Udfladningstest | Revner | Svejseduktilitet |
| UT-inspektion | Interne defekter | Svejseintegritet |
På dette stadie fortæller testresultaterne den sande historie.
Ikke udseende.
Ikke gnister.
Ikke antagelser.
God svejsekvalitet skal verificeres gennem pålidelig inspektion.
Hvordan MIVI rørfræsere forbedrer svejsestabiliteten
Efter analyse af svejseeffekt og ERW-klemkraft, bliver én ting klar.
Stabil svejsning handler ikke kun om parameterjustering.
Maskinens stabilitet er lige så vigtig.
Selv erfarne operatører kæmper med at opretholde ensartet svejsekvalitet, når selve maskinen mangler stivhed, justeringspræcision eller stabilt klemtryk.
Derfor spiller udstyrskvalitet en så afgørende rolle i produktionen af ERW.
En rørfræser med dårlig strukturel stabilitet skaber ofte tilbagevendende svejseproblemer.
I starten kan disse problemer virke små.
Lidt vibration.
Lille forskydning af rullen.
Lille lejeslør.
Men under kontinuerlig produktion bliver disse små mekaniske problemer meget større.
De påvirker:
- Klemtrykkonsistens
- Svejsesømmens stabilitet
- Gratkontrol
- Produktkvalitet
Til sidst stiger de:
- Skrotprocent
- Nedetid
- Vedligeholdelsesomkostninger
Hvad gør en rørfræser egnet til stabil ERW-svejsning?
En pålidelig ERW-rørmølle bør tilbyde:
- Stabil formningssektion
- Stærk maskinstivhed
- Præcis justering af klemrullen
- Pålideligt HF-svejsesystem
- Lav vibration under drift
Disse faktorer påvirker direkte svejsningens ensartethed.
Maskinydelse vs. svejsestabilitet
| Maskinens tilstand | Svejseresultat |
|---|---|
| Dårlig stivhed | Ustabil svejsning |
| Rullevibrationer | Inkonsekvent klemkraft |
| Dårlig justering | Svag svejsekvalitet |
| Stabil maskine | Pålidelig svejseydelse |
På MIVI-rørmaskine, maskindesign fokuserer i høj grad på svejsestabilitet.
Dette inkluderer optimering af:
- Stivhed i formningssektionen
- Akselpræcision
- Rullejustering
- Stabilitet i klemmeafsnittet
- Højfrekvent svejsningseffektivitet
Målet er simpelt.
Gør svejsningen mere stabil.
Reducer defekter.
Forbedre produktionseffektiviteten.
Hvorfor kunder opgraderer til MIVI rørmøller
Mange producenter kontakter MIVI af samme grund.
Deres eksisterende produktionslinje kører stadig.
Men produktionskvaliteten bliver vanskelig at kontrollere.
Almindelige klager omfatter:
- Hyppige svejsefejl
- Fejl i hydrotest
- Overdreven gratdannelse
- Rulleslid
- Høje vedligeholdelsesomkostninger
I mange tilfælde er problemet ikke kun svejseparametrene.
Det er maskinstabilitet.
En bedre rørfræser skaber bedre svejseforhold.
Det gør procesoptimering meget nemmere.
MIVI-fordele
✔ 20+ års produktionserfaring
✔ Præcisionsbearbejdning
✔ Stabil maskinstruktur
✔ Pålidelig svejseydelse
✔ Lavere vedligeholdelsesomkostninger
For producenter, der producerer:
- Kulstofstålrør
- Runde rør
- Firkantede rør
- Strukturrør
Maskinstabilitet bliver en væsentlig konkurrencefordel.
Konklusion
Ved ERW-svejsning synes mange produktionsproblemer at være elektriske problemer.
Men efter en grundig analyse er den grundlæggende årsag ofte mere kompleks.
Svejsekvaliteten afhænger af balance.
Ikke bare magt.
Ikke bare pres.
Forholdet mellem svejseeffekt og ERW-klemkraft bestemmer, om svejsekvaliteten forbliver stabil.
For meget strøm skaber overophedning.
For lidt klemkraft skaber svag binding.
For meget tryk forårsager overdreven gratdannelse og mekanisk slitage.
Det bedste svejseresultat opnås ved at afbalancere tre nøglefaktorer:
- Svejsekraft
- ERW-klemkraft
- Produktionshastighed
Når disse parametre fungerer sammen, opnår producenterne:
- Stærkere svejsesømme
- Lavere defektrate
- Bedre produktionseffektivitet
- Lavere driftsomkostninger
Stabil svejsning er aldrig tilfældig.
Det kommer fra den rigtige maskine, den rigtige proces og den rigtige parameterkontrol.
Hvis din produktionslinje lider af:
- Overdreven gnister
- Revner i svejsesømmen
- Hydrotestfejl
- Overdreven gratdannelse
Det kan være tid til at evaluere både svejseparametre og maskinens tilstand.
En professionel diagnose afslører ofte den egentlige årsag meget hurtigere.
Kan øget svejseeffekt løse problemer med svage svejsninger?
Ikke altid.
I mange tilfælde skjuler øget magt kun det virkelige problem.
Grundårsagen kan være ustabil klemkraft eller dårlig maskinjustering.