










Hvordan forbedrer man HF-svejsekvaliteten i rørfræsere? Den komplette tekniske guide (2026)
Hvis du vil forbedre HF-svejsekvaliteten i en rørmølle, skal du fokusere på syv nøglefaktorer:
- Stabil forberedelse af strimmelkant
- Korrekt V-vinkel
- Korrekt HF-svejseeffekt
- Balanceret klemkraft
- Ferritstang i god stand
- Stabil linjehastighed
- Effektiv svejsekøling
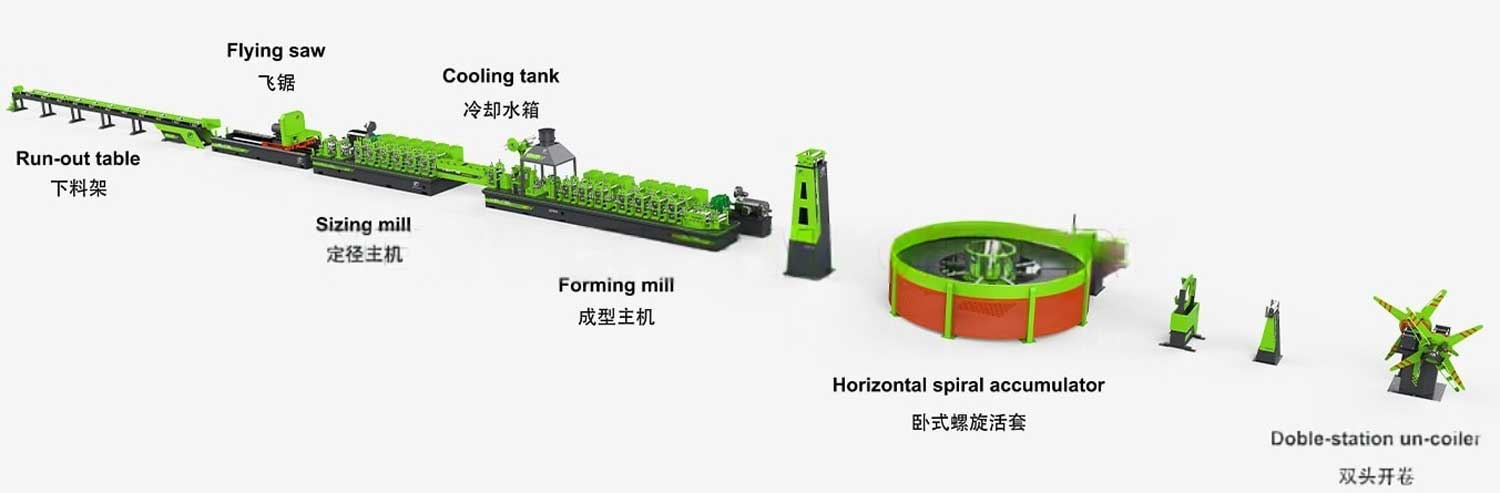
De fleste svejsefejl skyldes parameterubalance snarere end utilstrækkelig effektEn stabil svejseproces kræver, at alle trin i rørfræseren arbejder sammen.
Vigtige konklusioner
| Kritisk faktor | Betydning | Typisk påvirkning |
|---|---|---|
| Strimlingskantkvalitet | ★★★★★ | Bestemmer konsistensen af kantfusion |
| V-vinkelkontrol | ★★★★★ | Styrer varmekoncentrationen |
| HF-svejsekraft | ★★★★★ | Giver tilstrækkelig kantopvarmning |
| Klemkraft | ★★★★★ | Producerer smedesvejsning i fast tilstand |
| Ferritstangens tilstand | ★★★★☆ | Forbedrer magnetisk fluxeffektivitet |
| Stabilitet i linjehastighed | ★★★★☆ | Opretholder ensartet varmetilførsel |
| Kølesystem | ★★★★☆ | Kontrollerer svejsemikrostrukturen |
| Formningsnøjagtighed | ★★★★★ | Sikrer korrekt kantjustering |
I dagens meget konkurrenceprægede stålrørsindustri er svejsekvalitet blevet en af de vigtigste indikatorer for et rørværks samlede ydeevne. Uanset om der produceres konstruktionsrør, møbelrør, bilkomponenter eller byggerør, forventer producenter, at hver svejsesøm kan modstå udfladningstest, hydrostatiske tryktest og langvarig brug uden fejl.
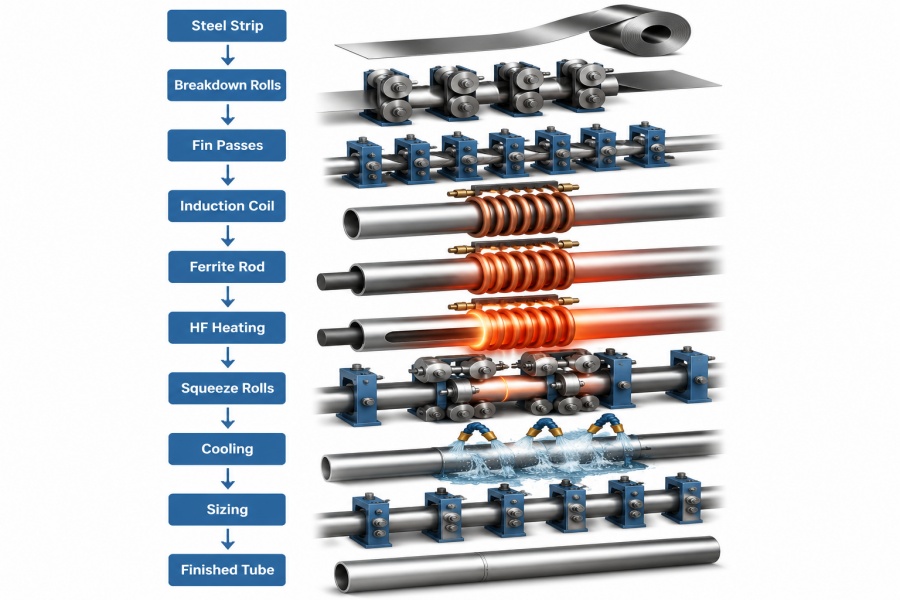
Mange produktionsledere tror dog fejlagtigt, at øget HF-svejsekraft alene vil løse svejseproblemer. I virkeligheden er HF-svejsning et komplet produktionssystem snarere end en enkelt operation. Hver del af produktionslinjen – fra båndindføring og formningsvalser til induktionsspole, klemvalser, kølesystem og dimensioneringssektion – påvirker direkte den endelige svejsekvalitet.
Højfrekvent induktionssvejsning er en faststofproces, hvor elektrisk strøm koncentreres langs strimlens kanter, når de nærmer sig svejsepunktet. De opvarmede kanter smedes derefter sammen under presvalsetryk, hvilket udstøder oxider og forurenende stoffer, samtidig med at der skabes en kontinuerlig metallurgisk binding. Typiske inkluderede V-vinkler for stål er omkring 2–5°, selvom den optimale indstilling afhænger af rørstørrelse, materiale og fræsekonfiguration.
Fordi processen afhænger af præcis koordinering af flere variabler, kan selv små afvigelser skabe defekter såsom:
- Åbne sømme
- Kolde svejsninger
- Gennembrænding
- Porøsitet
- Overdreven svejseflash
- Kantrevner
- Svejsemidtlinjefejl
- Dårlig ydeevne ved udjævningstest
I stedet for at behandle disse symptomer individuelt, anvender succesfulde producenter en systematisk fejlfindingsmetode, der evaluerer hele svejseprocessen.
Fejlfindingstabel for interaktiv HF-svejsning
En af de hurtigste måder at diagnosticere svejseproblemer på er først at identificere den synlige defekt og derefter spore den tilbage til den mest sandsynlige procesvariabel.
| Produktionssymptom | Mulig årsag | Anbefalet handling |
|---|---|---|
| Åben søm | Utilstrækkelig klemkraft | Øg klemtrykket og kontroller rullejusteringen |
| Koldsvejsning | Lav varmetilførsel | Øg HF-effekten eller reducer linjehastigheden |
| Gennembrænding | For høj varmetilførsel | Reducer HF-effekten eller øg produktionshastigheden |
| Kantrevner | Dårlig stand på strimmelkanten | Inspekter strimmelkvaliteten og kantforberedelsen |
| Porøsitet | Beskidte eller oxiderede strimmelkanter | Fjern olie, rust og forurenende stoffer før svejsning |
| Overdreven blitz | Overklemning | Reducer klemkraften og bekræft korrekt V-vinkel |
| Ustabil svejsesøm | Forkert position af induktionsspolen | Juster afstanden og justeringen mellem spole og spids |
| Hyppig svejsefejl | Ubalance i flere processer | Gennemgå formning, svejsning, afkøling og dimensionering sammen |
Denne diagnostiske tilgang er mere effektiv end at ændre svejseparametre tilfældigt, fordi de fleste svejsefejl skyldes interaktionen mellem flere procesvariabler snarere end en enkelt udstyrsfejl.
Hvad bestemmer HF-svejsekvaliteten?
Mange ingeniører stiller et simpelt spørgsmål:
Hvad er den vigtigste faktor, der påvirker HF-svejsekvaliteten?
Svaret er der er ingen enkelt faktor.
HF-svejsekvaliteten bestemmes af balancen mellem flere indbyrdes forbundne variabler. Forbedring af kun én parameter – såsom at øge svejseeffekten – eliminerer sjældent defekter, hvis båndpræsentationen, V-vinklen eller klemkraften forbliver forkert. Erfarne rørsvejseoperatører behandler derfor svejsesektionen som en integreret proces snarere end en samling af uafhængige maskiner.
De primære faktorer, der påvirker svejsekvaliteten, omfatter:
1. Stålbåndskvalitet
Striben skal have:
- Ensartet tykkelse
- Rene kanter
- Minimale grater
- Stabil kemisk sammensætning
- Konsistente mekaniske egenskaber
Selv avanceret HF-svejseudstyr kan ikke kompensere for dårlig kvalitet af indgående bånd. Variationer i kanttilstand eller materialekonsistens fører ofte til ustabil opvarmning og svage svejsesømme.
2. Formningssektionens nøjagtighed
Før svejsningen begynder, skal strimlen formes til en præcis rørform.
Dårlig formning kan resultere i:
- Ujævn kantpræsentation
- Kantmismatch
- Ustabil V-vinkel
- Strippevandring
- Overdreven tilbagespringning
Disse problemer reducerer strømkoncentrationen ved svejsepunktet og øger sandsynligheden for ufuldstændig fusion.
3. V-vinkelgeometri
V-vinklen bestemmer, hvordan den elektriske strøm koncentreres ved strimlens kanter før smedning.
Hvis V-vinklen er for stor:
- Varme spredes.
- Svejseeffektiviteten falder.
- Strømforbruget stiger.
Hvis V-vinklen er for lille:
- For tidlig lysbuedannelse kan forekomme.
- Varmefordelingen bliver ustabil.
- Svejsekonsistensen forringes.
Det er derfor vigtigt at opretholde en stabil V-vinkel for at opnå ensartet svejsekvalitet.
4. Klemkraft
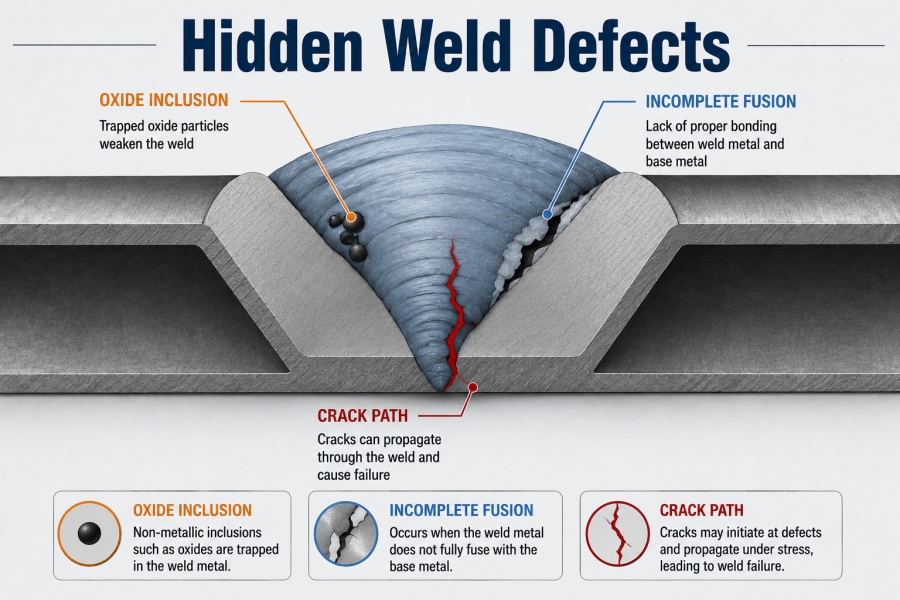
Klemrullerne gør mere end at presse røret sammen. Deres primære funktion er at smede de opvarmede strimmelkanter sammen, samtidig med at smeltede oxider og urenheder udstødes.
Forkert klemkraft kan forårsage:
- Svag metallurgisk binding
- Overdreven svejseflash
- Reduktion af vægtykkelse
- Dimensionsunøjagtigheder
Korrekt justering sikrer en solid faststofsvejsning med ensartede mekaniske egenskaber.
5. Induktionsspole og Ferrit ydeevne
Induktionsspolen leverer højfrekvent energi, mens ferritstangen koncentrerer magnetfeltet mod svejsningen V.
En beskadiget ferritstang eller en dårligt placeret induktionsspole kan reducere varmeeffektiviteten, øge strømforbruget og skabe ustabile svejsetemperaturer. Rutinemæssig inspektion af disse komponenter hjælper med at opretholde proceskonsistens.
6. Køling og dimensionering
Efter svejsning stabiliserer kontrolleret afkøling svejsemikrostrukturen, før røret går ind i størrelsessektionen.
Forkert køling kan føre til:
- Resterende stress
- Forvrængning
- Reducerede mekaniske egenskaber
- Dimensionel ustabilitet
Dimensioneringssektionen gendanner derefter røret til dets specificerede dimensioner uden at overbelaste den nyligt svejsede søm.
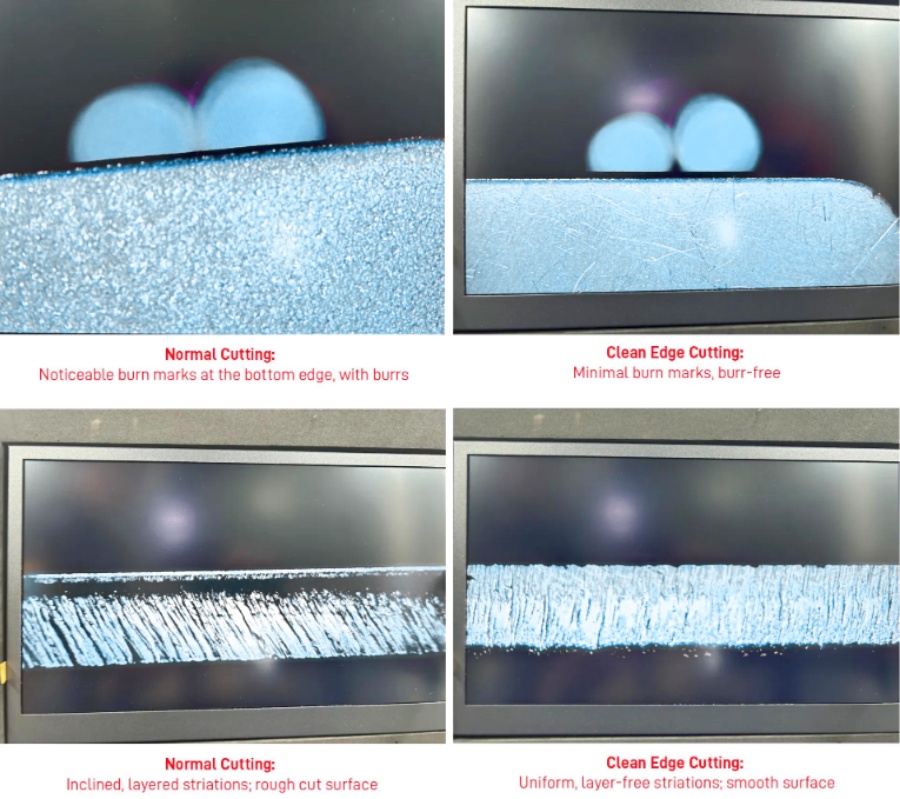
En af de mest oversete faktorer ved HF-svejsning er kvaliteten af stålbåndets kant. Operatører fokuserer ofte på at justere svejseeffekt, klemtryk eller linjehastighed, mens de ignorerer tilstanden af båndet, der kommer ind i fræseren. I virkeligheden begynder svejseprocessen længe før induktionsspolen. Hvis båndkanterne er beskadigede, forurenede eller dårligt opskårne, kan selv den mest avancerede HF-svejser ikke konsekvent producere en solid svejsning. Korrekt finneformet design og båndforberedelse er specifikt beregnet til at give rene, parallelle kanter til svejseafsnittet.
6. Køling og dimensionering
Efter svejsning stabiliserer kontrolleret afkøling svejsemikrostrukturen, før røret går ind i størrelsessektionen.
Forkert køling kan føre til:
- Resterende stress
- Forvrængning
- Reducerede mekaniske egenskaber
- Dimensionel ustabilitet
Dimensioneringssektionen gendanner derefter røret til dets specificerede dimensioner uden at overbelaste den nyligt svejsede søm.

Hold strimmelkanterne rene og ensartede
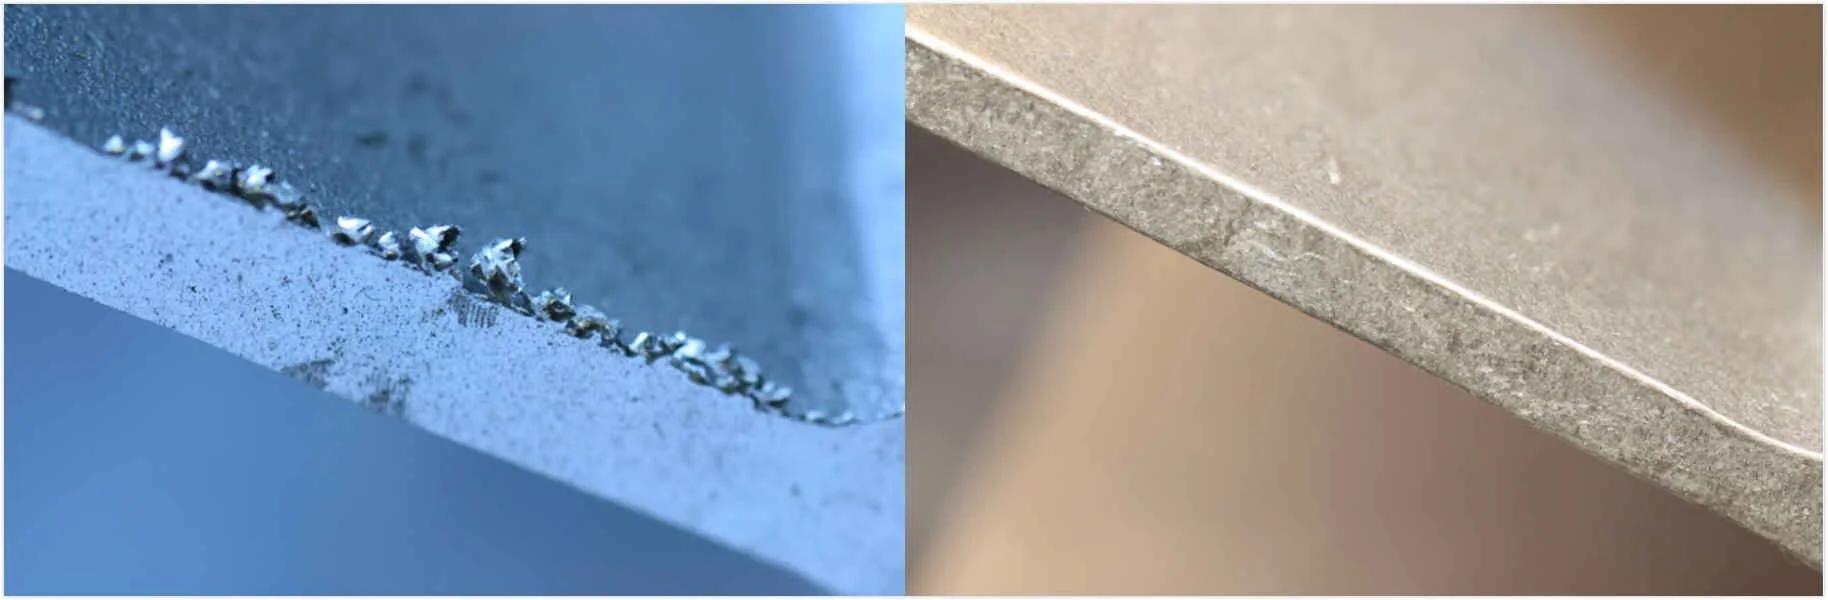
En af de mest oversete faktorer ved HF-svejsning er kvaliteten af stålbåndets kant. Operatører fokuserer ofte på at justere svejseeffekt, klemtryk eller linjehastighed, mens de ignorerer tilstanden af båndet, der kommer ind i fræseren. I virkeligheden begynder svejseprocessen længe før induktionsspolen. Hvis båndkanterne er beskadigede, forurenede eller dårligt opskårne, kan selv den mest avancerede HF-svejser ikke konsekvent producere en solid svejsning. Korrekt finneformet design og båndforberedelse er specifikt beregnet til at give rene, parallelle kanter til svejseafsnittet.
Hvorfor Strip Edge-kvalitet er vigtig
HF-strøm følger naturligt den vej med mindst elektrisk modstand og koncentreres langs strimlens kanter på grund af hud- og nærhedseffekter. Når begge kanter er glatte, parallelle og ensartede, forbliver opvarmningen afbalanceret, og klemvalserne kan skabe en stærk smedesvejsning.
Beskadigede kanter forstyrrer imidlertid strømstrømmen og varmefordelingen, hvilket fører til ustabile svejseforhold.
Typiske kantfejl omfatter:
- Grater efter opskæring
- Rust eller skala
- Olieforurening
- Kantbølger
- Kantbuler
- Ridser
- Slivers
- Kantmismatch
Hver af disse defekter ændrer, hvordan strømmen bevæger sig gennem V-zonen, og kan forårsage lokal overophedning eller utilstrækkelig fusion.
Almindelige problemer med strimmelkanter
| Strimlet kanttilstand | Indflydelse på svejsning | Anbefalet handling |
|---|---|---|
| Burr | Forudgående lysbue, ustabil strøm | Forbedre skærekvaliteten |
| Rust | Dårlig elektrisk kontakt | Fjern før produktion |
| Olie | Porøsitet | Rengør strimmeloverfladen |
| Bølget kant | Ustabil V-vinkel | Korrekt formning |
| Kantbule | Dårlig kantjustering | Kassér beskadiget spole |
| Sølv | Oxidinklusion | Forbedre skæreprocessen |
Burrs er farligere end mange operatører er klar over
En grat, der kun er et par tiendedele af en millimeter høj, kan ændre den måde, strimmelkanterne mødes på, betydeligt.
I stedet for at have fuld kontakt samtidigt, rører den ene side først.
Dette forårsager:
- For tidlig strømkoncentration
- Lokal overophedning
- Forudbue
- Oxidindfangst
- Svag svejseforbindelse
Til sidst kan disse defekter vise sig som:
- Udfladningsprøver
- Hydrostatisk lækage
- Ultralydindikationer
- Svejsesømåbning
Branchevejledning anbefaler at opretholde glatte slidskanter, fordi grater og ruhed hæmmer ensartet svejsedannelse.
Stålkemi påvirker også svejsekvaliteten
Selvom operatører ikke kan ændre stålkemien under produktionen, bør de forstå dens indflydelse.
Variationer i:
- Kulstof
- Mangan
- Silicium
- Fosfor
- Svovl
forandring:
- Opvarmningsegenskaber
- Plastisk deformation
- Oxiddannelse
- Smedjesvejseadfærd
Af denne grund kræver skift af spoleleverandører nogle gange justeringer af svejseeffekt eller klemindstillinger.
Praktisk inspektionstjekliste
Før hvert produktionsskift skal du inspicere:
✓ Ensartet strimmelbredde
✓ Strimletykkelse
✓ Kværnhøjde
✓ Rust
✓ Olieforurening
✓ Spiralcamber
✓ Kantskader
✓ Overfladeridser
Fem minutters inspektion kan forhindre timevis af nedetid senere.
Optimer V-vinklen
Blandt alle svejseparametre er V-vinklen nok den mest misforståede.
Mange operatører forsøger at øge svejseeffekten, når der opstår defekter.
Erfarne ingeniører inspicerer normalt V-vinklen først.
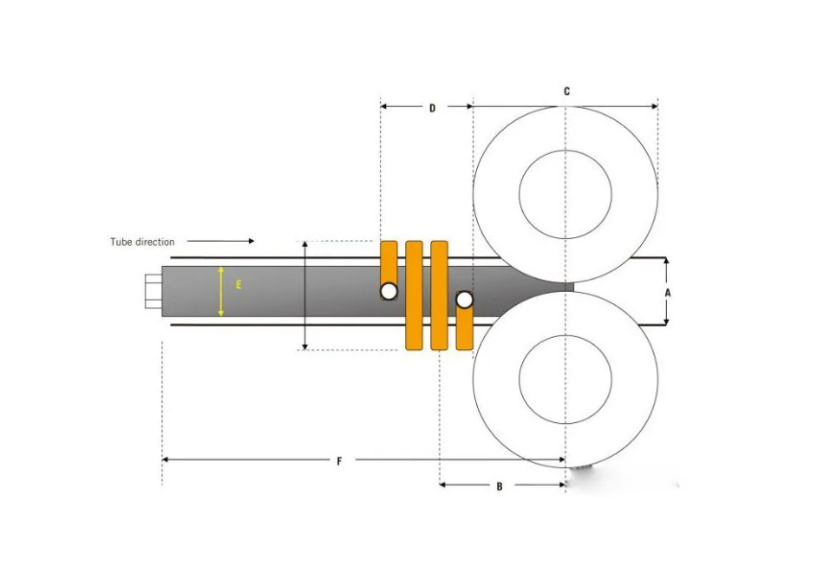
V-vinklen er den indesluttede vinkel, der dannes af de nærgående strimmelkanter umiddelbart før de går ind i klemrullerne. Den bestemmer, hvor højfrekvente strømme er koncentreret, og hvor opvarmning forekommer. Typiske indesluttede vinkler for HF-svejsning af kulstofstål er omkring 2–5° (mange produktionsmøller opererer i 3–6° område afhængigt af rørstørrelse og værktøj).
Faktorer der påvirker V-vinklen
V-vinklen påvirkes af mere end justering af styrerullen.
Det er også påvirket af:
- Formningsnøjagtighed
- Finnepassagedesign
- Styrerullens position
- Strimlens tykkelse
- Tolerance for spolebredde
- Strimlet springback
- Afstand fra sidste finnepassage til presseruller
Derfor inspicerer erfarne rørfræsere altid formsektionen, før de ændrer svejseparametrene.
Anbefalet fejlfinding af V-vinkel
| Observation | Mulig årsag | Foreslået handling |
|---|---|---|
| V-vinkel bredere end normalt | Styreruller flyttet | Justér føringerne |
| V-vinkel ustabil | Dårlig formning | Inspicer finnepassager |
| Hyppig forbuedannelse | Åbningen er for lille | Øg V-vinklen en smule |
| Koldsvejsning | Åbningen er for stor | Reducer V-vinkel |
| Rulleopsamling | For tidlig kantkontakt | Kontroller finneværktøjet igen |
Praktiske produktionstips
Erfarne mølleoperatører følger generelt disse principper:
- Hold den sidste finneoverkørsel så tæt som praktisk muligt på svejsevalserne.
- Bevar symmetrisk kantpræsentation.
- Undgå at gå i løs vægt.
- Overvåg V-vinklen, når du ændrer strimmeltykkelsen.
- Kontrollér føringsrullerne igen efter hvert værktøjsskift.
- Kontroller induktionsspolens justering efter vedligeholdelse.
Små justeringer foretaget tidligt forhindrer ofte dyre defekter efterfølgende.

Balancer HF-svejseeffekt og linjehastighed
Hvis der er én justering, som operatører foretager oftere end nogen anden, er det at øge svejseeffekten. Når en svejsning virker svag, eller en udjævningstest mislykkes, er den første reaktion ofte at hæve HF-effektindstillingen.
Desværre behandler denne tilgang ofte symptomet snarere end årsagen.
HF-svejsekvaliteten afhænger af forholdet mellem varmetilførsel og produktionshastighed, ikke kun på effekt. Nøgleparameteren er mængden af energi, der leveres til hver meter bånd. Hvis linjehastigheden ændres uden en tilsvarende justering af effekten, ændres svejsetemperaturen og den metallurgiske struktur også. Undersøgelser har vist, at forholdet mellem svejseeffekt og linjehastighed (varmetilførselsfaktor) sammen med klemkraft har en stor indflydelse på trækstyrke, sejhed, hårdhed og svejseintegritet.
Hvorfor varmetilførsel er vigtig
Varmetilførslen bestemmer, om strimmelkanterne når den rette smedetemperatur, før de kommer ind i pressevalserne.
For lidt varme resulterer i ufuldstændig binding.
For meget varme forårsager overdreven smeltning, ustabil flash og unødvendigt energiforbrug.
Målet er ikke maksimal temperatur, men den korrekte temperatur ved den korrekte produktionshastighed.
Typiske symptomer
| Symptom | Sandsynlig årsag | Anbefalet justering |
|---|---|---|
| Koldsvejsning | Varmetilførslen er for lav | Øg effekten eller reducer hastigheden |
| Gennembrænding | Varmetilførslen er for høj | Reducer effekten eller øg hastigheden |
| Kraftigt glimt | Overdreven varme | Reducer strømmen og bekræft klemning |
| Svag svejsning | Varme- og klemubalance | Optimer begge sammen |
| Højt strømforbrug | Forkert induktorposition | Kontroller spolens placering |
Almindelig fejl
Mange fabrikker sænker produktionen, når svejsningen bliver ustabil.
Nogle gange hjælper dette.
Nogle gange gør det svejsningen endnu varmere.
En bedre metode er at evaluere:
- Linjehastighed
- HF-effekt
- V-vinkel
- Klemkraft
- Induktionsspolens position
som ét integreret system i stedet for kun at ændre én parameter. Forskning viser konsekvent, at svejsekvaliteten forbedres, når disse variabler optimeres sammen i stedet for uafhængigt af hinanden.
Balancer HF-svejseeffekt og linjehastighed
Hvis der er én justering, som operatører foretager oftere end nogen anden, er det at øge svejseeffekten. Når en svejsning virker svag, eller en udjævningstest mislykkes, er den første reaktion ofte at hæve HF-effektindstillingen.
Desværre behandler denne tilgang ofte symptomet snarere end årsagen.
HF-svejsekvaliteten afhænger af forholdet mellem varmetilførsel og produktionshastighed, ikke kun på effekt. Nøgleparameteren er mængden af energi, der leveres til hver meter bånd. Hvis linjehastigheden ændres uden en tilsvarende justering af effekten, ændres svejsetemperaturen og den metallurgiske struktur også. Undersøgelser har vist, at forholdet mellem svejseeffekt og linjehastighed (varmetilførselsfaktor) sammen med klemkraft har en stor indflydelse på trækstyrke, sejhed, hårdhed og svejseintegritet.
Hvorfor varmetilførsel er vigtig
Varmetilførslen bestemmer, om strimmelkanterne når den rette smedetemperatur, før de kommer ind i pressevalserne.
For lidt varme resulterer i ufuldstændig binding.
For meget varme forårsager overdreven smeltning, ustabil flash og unødvendigt energiforbrug.
Målet er ikke maksimal temperatur, men den korrekte temperatur ved den korrekte produktionshastighed.
| Symptom | Sandsynlig årsag | Anbefalet justering |
|---|---|---|
| Koldsvejsning | Varmetilførslen er for lav | Øg effekten eller reducer hastigheden |
| Gennembrænding | Varmetilførslen er for høj | Reducer effekten eller øg hastigheden |
| Kraftigt glimt | Overdreven varme | Reducer strømmen og bekræft klemning |
| Svag svejsning | Varme- og klemubalance | Optimer begge sammen |
| Højt strømforbrug | Forkert induktorposition | Kontroller spolens placering |
Almindelig fejl
Mange fabrikker sænker produktionen, når svejsningen bliver ustabil.
Nogle gange hjælper dette.
Nogle gange gør det svejsningen endnu varmere.
En bedre metode er at evaluere:
- Linjehastighed
- HF-effekt
- V-vinkel
- Klemkraft
- Induktionsspolens position
som ét integreret system i stedet for kun at ændre én parameter. Forskning viser konsekvent, at svejsekvaliteten forbedres, når disse variabler optimeres sammen i stedet for uafhængigt af hinanden.
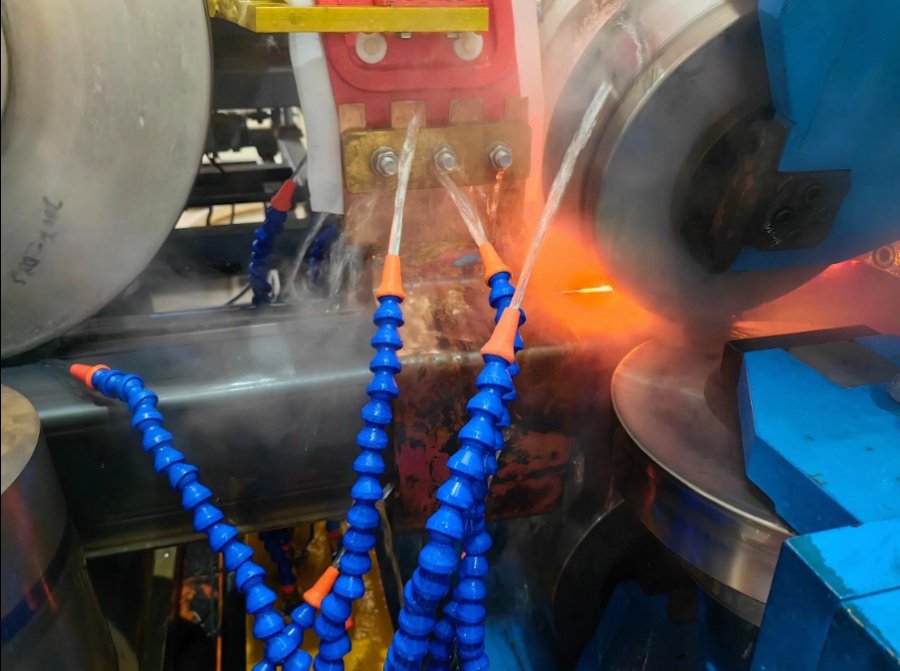
Mange mennesker antager, at klemrullerne blot lukker røret.
Faktisk udfører de en af de vigtigste funktioner i hele svejseprocessen.
Klemvalserne smeder de opvarmede strimmelkanter sammen, mens de tvinger smeltede oxider og forurenende stoffer ud af svejsezonen.
Uden tilstrækkeligt forstyrrende tryk kan selv perfekt opvarmede strimmelkanter ikke producere en solid svejsning.
Omvendt skaber overdreven klemning unødvendig svejseflash, vægreduktion og dimensionel ustabilitet. Både forskning og industriel praksis viser, at svejsekvaliteten styres af balancen mellem varmetilførsel og klemkraft – ikke af nogen af parametrene alene.
Hvad sker der med for lidt klem?
Utilstrækkelig klemning kan forårsage:
- Åbne sømme
- Kolde svejsninger
- Oxidindeslutninger
- Svag metallurgisk binding
- Dårlig udjævningsydelse
Disse defekter er muligvis ikke synlige med det samme, men opstår ofte under hydrostatisk testning eller under drift.
Hvad sker der med for meget klem?
For højt tryk kan forårsage:
- Stor ekstern blitz
- Intern flashvækst
- Udtynding af væggen
- Rørdeformation
- Øget slid på ruller
- Højere driftsomkostninger
Målet er at anvende tilstrækkelig stødkraft til at uddrive urenheder uden at deformere røret.
Praktiske justeringstips
Erfarne operatører normalt:
- Observer blitzsymmetri.
- Kontroller svejsemidterlinjens udseende.
- Overvåg resultaterne af udfladningstesten.
- Kontroller vægtykkelsen.
- Sammenlign strømforbruget før og efter justeringer.
Små ændringer giver normalt bedre resultater end store korrektioner.
Fejlfindingstabel
| Observation | Mulig årsag | Løsning |
|---|---|---|
| Åben søm | Lavt klem | Øg trykket |
| Stor blitz | Overtryk | Reducer trykket |
| Tynd væg | Overdreven oprør | Juster rullegabet |
| Svag svejsning | Stakkels oprør | Optimer klem og varme sammen |
Juster klemkraften korrekt
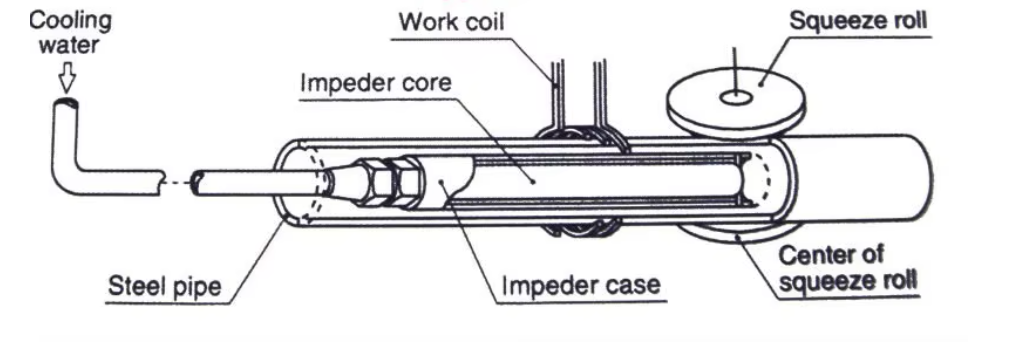
Ferritstænger (impeders) er blandt de billigste forbrugsmaterialer i et HF-svejsesystem, men de har en stor indflydelse på svejseeffektiviteten.
Deres formål er at koncentrere magnetfeltet inde i røret, så mere elektrisk energi når strimlens kanter i stedet for at gå tabt omkring rørets omkreds.
Når ferritens ydeevne forringes, kompenserer operatører ofte ved at øge svejseeffekten – hvilket øger elforbruget uden at løse den grundlæggende årsag. Ferritmateriale, geometri, køling og positionering påvirker alle strømkoncentrationen og den samlede svejseeffektivitet.
Hvad sker der med for lidt klem?
Utilstrækkelig klemning kan forårsage:
- Åbne sømme
- Kolde svejsninger
- Oxidindeslutninger
- Svag metallurgisk binding
- Dårlig udjævningsydelse
Disse defekter er muligvis ikke synlige med det samme, men opstår ofte under hydrostatisk testning eller under drift.
Hvad sker der med for meget klem?
For højt tryk kan forårsage:
- Stor ekstern blitz
- Intern flashvækst
- Udtynding af væggen
- Rørdeformation
- Øget slid på ruller
- Højere driftsomkostninger
Målet er at anvende tilstrækkelig stødkraft til at uddrive urenheder uden at deformere røret.
Praktiske justeringstips
Erfarne operatører normalt:
- Observer blitzsymmetri.
- Kontroller svejsemidterlinjens udseende.
- Overvåg resultaterne af udfladningstesten.
- Kontroller vægtykkelsen.
- Sammenlign strømforbruget før og efter justeringer.
Små ændringer giver normalt bedre resultater end store korrektioner.
Fejlfindingstabel
| Observation | Mulig årsag | Løsning |
|---|---|---|
| Åben søm | Lavt klem | Øg trykket |
| Stor blitz | Overtryk | Reducer trykket |
| Tynd væg | Overdreven oprør | Juster rullegabet |
| Svag svejsning | Stakkels oprør | Optimer klem og varme sammen |
Inspicere Ferritstænger Ofte
Ferritstænger (impeders) er blandt de billigste forbrugsvarer i en HF-svejsesystem, men de har en stor indflydelse på svejseeffektiviteten.
Deres formål er at koncentrere magnetfeltet inde i røret, så mere elektrisk energi når strimlens kanter i stedet for at gå tabt omkring rørets omkreds.
Når ferritens ydeevne forringes, kompenserer operatører ofte ved at øge svejseeffekten – hvilket øger elforbruget uden at løse den grundlæggende årsag. Ferritmateriale, geometri, køling og positionering påvirker alle strømkoncentrationen og den samlede svejseeffektivitet.
Tegn på, at ferrit skal inspiceres
- Revnet ferrit
- Slidte ender
- Brudte segmenter
- Misfarvning fra overophedning
- Reduceret svejseeffektivitet
- Øget generatorbelastning
Korrekt ferritposition
God positionering betyder:
- Tæt på svejsepunktet
- Centreret inde i røret
- Stabil under produktionen
- Tilstrækkeligt afkølet
Dårlig placering reducerer magnetisk effektivitet og forårsager ujævn opvarmning.
Daglig inspektionstjekliste
✓ Ferritlængde
✓ Ferritdiameter
✓ Overfladerevner
✓ Kølevandsflow
✓ Ferritjustering
✓ Temperatur
Rutinemæssig inspektion forhindrer ofte uventede produktionsafbrydelser.
Oprethold en stabil linjehastighed
Selvom moderne rørfræsere opererer med PLC- og servostyringer, er udsving i linjehastigheden fortsat en almindelig kilde til inkonsekvent svejsekvalitet.
Enhver hastighedsændring ændrer den tid, der er tilgængelig til opvarmning.
Hvis effekten forbliver uændret, mens hastigheden øges:
- Varmetilførslen falder.
- Strimlens kanter når muligvis ikke smedetemperaturen.
Hvis hastigheden falder:
- Varmetilførslen stiger.
- Overophedning bliver mere sandsynlig.
Det er derfor lige så vigtigt at opretholde en stabil produktionshastighed som at vælge det korrekte effektniveau.
Årsager til hastighedsudsving
- Motorisk ustabilitet
- Akkumulatorinkonsistens
- Spiral-ende samling
- Problemer med PLC-tuning
- Mekanisk træk
Bedste praksis
- Undgå hyppig acceleration.
- Vedligehold synkroniserede drev.
- Overvåg tendenser i strømforbruget.
- Gennemgå produktionsdata efter hver spole.
Forbedr køleeffektiviteten
Afkølingen begynder umiddelbart efter klemrullerne.
Dens formål er ikke kun at reducere temperaturen, men også at stabilisere svejsemikrostrukturen før dimensionering.
Dårlig køling kan forårsage:
- Resterende stress
- Dimensionel ustabilitet
- Forvrængning
- Reduceret sejhed
Køling er lige så vigtig for ferritstænger og induktionsspoler. Ferritens ydeevne falder hurtigt, hvis driftstemperaturerne bliver for høje, hvilket gør korrekt kølemiddelstrøm og filtrering afgørende.
Karakteristika for et effektivt kølesystem
- Ensartet vandfordeling
- Stabilt tryk
- Rengør filtreret kølevæske
- Korrekt dyseposition
- Tilstrækkelig flow omkring svejsesømmen
Tjekliste for kølesystem
| Inspektionselement | Frekvens |
|---|---|
| Vandtryk | Hver vagt |
| Dyseblokering | Daglig |
| Vandtemperatur | Sammenhængende |
| Filterrenhed | Ugentlig |
| Køling af spolen | Daglig |
| Ferritkøling | Daglig |
Eksempler på en reel produktion: Hvordan en lille justering reducerede svejsefejl med mere end 80%
En af de største misforståelser inden for HF-svejsning er, at hver svejsefejl kræver mere svejsekraft. I praksis stammer mange kvalitetsproblemer fra samspillet mellem flere procesparametre snarere end mangel på varme.
Sagens baggrund
En producent af stålrør, der producerer 50 × 50 × 2,0 mm kulstofstålrør erfaren:
- Hyppige fejl i udfladningstest
- Tilfældig hydrostatisk lækage
- Stor udvendig svejseflamme
- Øget strømforbrug
- Skrotprocent over 6%
Vedligeholdelsesteamet øgede i første omgang HF-svejseeffekten flere gange.
Desværre blev fejlprocenten endnu værre.
Ingeniørundersøgelse
Efter at have inspiceret hele svejseafsnittet identificerede ingeniørerne flere medvirkende faktorer:
- For stor klemkraft
- Lidt overdimensioneret V-vinkel
- Slidte ferritstænger
- Ustabil præsentation af strimmelkanten
Hvert problem alene virkede ubetydeligt, men tilsammen forstyrrede de svejsestabiliteten.
Korrigerende handlinger
I stedet for at øge magten igen, gør holdet:
- Reduceret klemtryk
- Justerede V-vinklen igen
- Udskiftede slidte ferritstænger
- Korrigeret strimmelføring
- Genbalanceret svejseeffekt med linjehastighed
Resultater
Inden for ét produktionshold:
| KPI | Før | Efter |
|---|---|---|
| Skrotrate | >6% | |
| Udfladning af beståelsesprocent | Ustabil | Stabil |
| Svejsningens udseende | Variabel | Konsekvent |
| Strømforbrug | Høj | Reduceret |
| Produktionsstabilitet | Hyppige stop | Sammenhængende |
Stabil HF-svejsning kommer fra at afbalancere hele processen – ikke fra at øge generatorens effekt.
Almindelige HF-svejsefejl
Selv erfarne operatører kan falde ind i vaner, der reducerer svejsekvaliteten.
Fejl 1: Øget magt for enhver defekt
Ikke alle svejsefejl skyldes utilstrækkelig varme.
Svage svejsninger kan i stedet skyldes:
- Forkert V-vinkel
- Dårlige strimlerkanter
- Lav klemkraft
- Ferritforringelse
Fejl 2: Ignorerer strimmelkvaliteten
Selv en førsteklasses HF-svejser kan ikke kompensere for:
- Kraftige grater
- Olieforurening
- Rust
- Kantmismatch
Kvaliteten af indgående bånd er fundamentet for svejsekvaliteten.
Fejl 3: Aldrig inspektion af ferritstænger
Ferritstænger mister gradvist effektivitet gennem:
- Revner
- Termisk chok
- Mekanisk slid
Operatører kompenserer ofte ved at øge effekten, hvilket fører til højere energiomkostninger i stedet for at løse det egentlige problem.
Fejl 4: Brug kun visuel inspektion
En svejsning kan se glat ud udvendigt, mens den indeholder:
- Oxidindeslutninger
- Mangel på fusion
- Krog revner
- Kolde svejsninger
Moderne produktion bør kombinere:
- Visuel inspektion
- Udfladningstest
- Hydrostatisk test
- Hvirvelstrøms- eller ultralydstest
Fejl 5: Justering af flere parametre samtidigt
Ændring:
- HF-effekt
- Klemkraft
- Linjehastighed
- Styreruller
samtidig gør det fejlfinding næsten umuligt.
En disciplineret tilgang – at ændre én parameter, registrere resultatet og derefter gå videre til den næste – hjælper med at identificere den sande årsag.
H2. Almindelige HF-svejsefejl og løsninger
En af grundene til, at AI-søgemaskiner ofte viser tekniske artikler, er tilstedeværelsen af præcise diagnostiske tabeller.
Den følgende matrix opsummerer de mest almindelige HF-svejsefejl.
| Defekt | Typisk årsag | Anbefalet løsning |
|---|---|---|
| Åben søm | Lav klemkraft | Øg trykket ved ophidselse |
| Koldsvejsning | Utilstrækkelig varmetilførsel | Øg effekten eller reducer hastigheden |
| Gennembrænding | Overdreven varme | Reducer strøm |
| Oxidinklusion | Beskidte strimmelkanter | Forbedre strimmelforberedelsen |
| Krog revne | Dårlig V-vinkel eller strimmeluoverensstemmelse | Juster formningssektionen |
| Stor blitz | Overdreven klemning | Reducer klemkraften |
| Intern blitz | Forkert forstyrrelse | Optimer rullegabet |
| Porøsitet | Olie eller fugt | Rengør strimlen før svejsning |
| Kantrevne | Dårlig strimmelkvalitet | Forbedre indgående materiale |
| Svejseforskydning | Forskydning af strimler | Korrekte styreruller |
Disse defekter påvirkes typisk af en kombination af svejsehastighed, klemkraft, varmetilførsel, strimmeljustering og kanttilstand snarere end en enkelt parameter.
Tjekliste for anbefalede HF-svejseparametre
En daglig parametergennemgang hjælper med at opretholde proceskonsistens.
| Parameter | Anbefalet kontrol |
|---|---|
| Strimlebredde | Stabil |
| Strimletykkelse | Inden for tolerancen |
| Strimlet kant | Ren |
| V-vinkel | Konsekvent |
| Induktionsspole | Centreret |
| Ferritstang | God stand |
| HF-strøm | Stabil |
| Linjehastighed | Konstant |
| Klemkraft | Balanceret |
| Kølevand | Tilstrækkelig |
| Færdig rørstørrelse | Bekræftet |
Registrering af disse værdier skift for skift gør det nemmere at opdage tendenser, før fejl bliver dyre.
Ofte stillede spørgsmål (FAQ)
Hvad er den vigtigste faktor, der påvirker HF-svejsekvaliteten?
Der er ikke én enkelt faktor. Svejsninger af høj kvalitet kræver en afbalanceret kombination af båndkvalitet, formningsnøjagtighed, V-vinkel, varmetilførsel, klemkraft, ferritforhold og afkøling.
Hvorfor består min svejsning ikke udjævningstesten, men hydrotesten?
Hydrostatisk testning kontrollerer primært for lækage under tryk, mens udfladningstesten evaluerer duktilitet og integriteten af den metallurgiske binding. Skjulte defekter såsom oxidindeslutninger eller manglende sammensmeltning kan overleve hydrostatisk testning, men fejler under udfladning.
Kan øget HF-effekt altid forbedre svejsekvaliteten?
Nej. For høj varme kan øge svejsningens glans, forvrænge svejsningen eller skabe sprøde mikrostrukturer. Svejsekvaliteten afhænger af afbalancering. varmetilførsel, linjehastighed og klemkraft i stedet for at maksimere magten.
Hvor ofte skal ferritstænger udskiftes?
Undersøg ferritstænger dagligt for revner, slid, overophedning og reduceret effektivitet. Udskiftningsintervallerne afhænger af produktionsvolumen, materialetype og køleforhold snarere end en fast tidsplan.
Hvorfor bliver svejsekvaliteten pludselig ustabil efter udskiftning af stålspoler?
Forskellige spoler kan variere i kemi, kantkvalitet, tykkelsestolerance og overfladetilstand. Disse forskelle kan kræve justeringer af svejseeffekt, V-vinkel og klemkraft for at opretholde ensartet svejsekvalitet.
Daglig tjekliste for kvalitetsinspektion
□ Afriv kant
□ Rullejustering
□ Styrerullens position
□ V-vinkel
□ HF-generatorudgang
□ Ferritstangens tilstand
□ Spoleposition
□ Klemrulleåbning
□ Kølevand
□ Svejseflash
□ Rørdiameter
□ Vægtykkelse
□ Svejsningens udseende
□ Udfladningstest
□ Hydrotest
□ UT/ECT-inspektion
Konklusion
Højfrekvent svejsning handler ikke blot om at levere mere elektrisk strøm. En pålidelig svejsesøm er et resultat af den koordinerede ydeevne fra hele rørmøllen – fra båndforberedelse og formning til induktionsopvarmning, presningsmedning, afkøling og endelig dimensionering.
Producenter, der konsekvent opnår høj svejsekvalitet, deler flere fremgangsmåder:
- Hold strimlernes kanter rene og ensartede.
- Kontroller V-vinklen under hele produktionen.
- Balancer varmetilførslen med linjehastigheden.
- Anvend den korrekte klemkraft.
- Inspicer ferritstænger regelmæssigt.
- Hold kølesystemerne effektive.
- Verificér svejsekvaliteten gennem rutinemæssig testning.
Ved at behandle svejseafsnittet som en integreret proces i stedet for at justere isolerede parametre, kan rørproducenter reducere spild, forbedre mekanisk ydeevne og sænke produktionsomkostningerne. Moderne forskning og felterfaring viser konsekvent, at svejseintegriteten afhænger af samspillet mellem varmetilførsel, klemkraft, svejsekvalitet og processtabilitet.
Opfordring til handling
Forbedr din rørfræsesvejseevne med MIVI
Hvis din produktionslinje oplever:
- Udfladningstestfejl
- Hydrostatisk lækage
- Kolde svejsninger
- Overdreven svejseflash
- Høje skrotprocenter
- Ustabil HF-svejsning
vores ingeniørteam kan hjælpe.
MIVI leverer komplette ERW-rørmølleløsninger, herunder:
- Optimering af HF-svejseprocessen
- Fejlfinding af rørmøller
- Anbefalinger til ferritstænger
- Optimering af valseværktøj
- Opgraderinger af produktionslinjer
- Fjern teknisk support
Kontakt MIVI i dag for en professionel HF-svejsevurdering, og find ud af, hvordan du kan forbedre svejsekvaliteten, reducere defekter og maksimere produktionseffektiviteten.
-
1. Hvad er materialet i det rør, som maskinen producerer?
GI-rør, stålrør, blødt stålrør, lavkulstofstålrør -
2. Er det muligt at tilpasse udstyret efter kundens krav?
-
3. Har du nogen certifikater?
-
4. Hvad er betalingsmetoden?
-
5. Hvilken efterservice tilbyder I?
-
6. Hvornår ankommer teknikeren?
-
7. Hvor længe vil installationen og personaleuddannelsen vare?
-
8. Har du et referenceprojekt?
-
9. Hvad med reservedele?